
Mehr Effizienz, weniger Belastung, kein Wenden mehr
King optimiert große Verkleidungsbleche mit dem RAS UpDownCenter 2
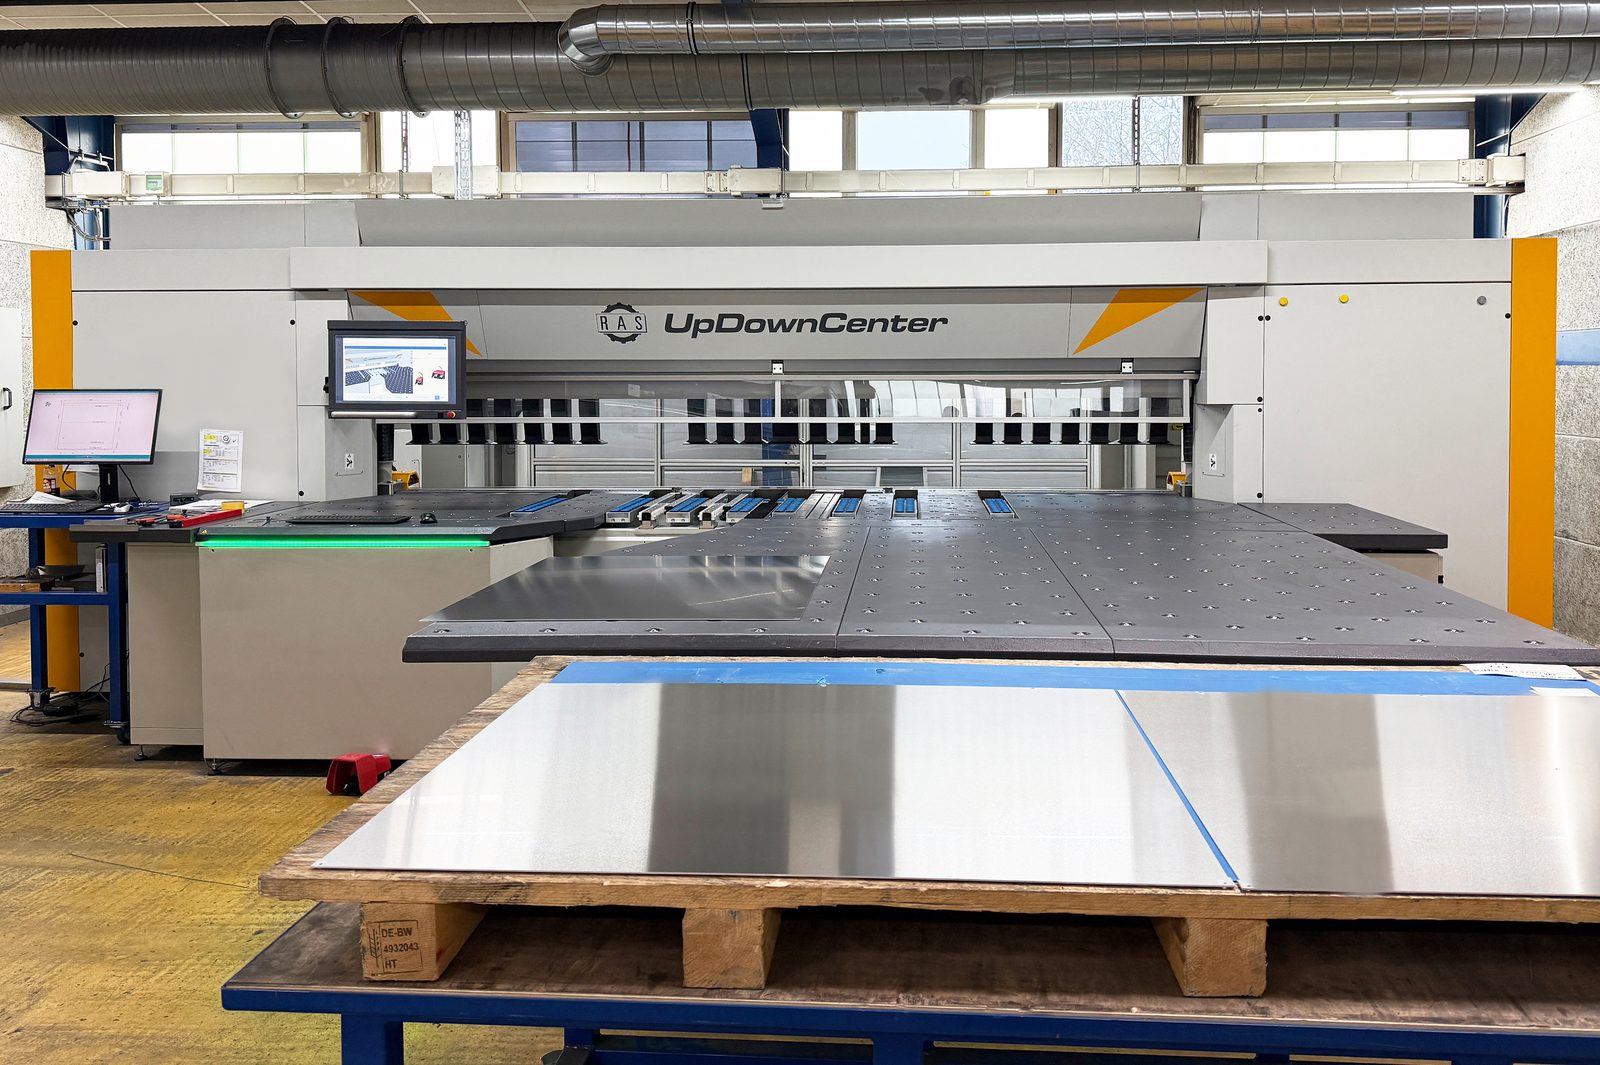
Weniger körperliche Belastung, deutlich einfacheres Handling und spürbare Zeitersparnis beim Biegen von Z‑Abbügen: Die King GmbH aus Fluorn-Winzeln fertigt großformatige Verkleidungsbleche heute auf dem RAS UpDownCenter 2.
- bis 50 %weniger Personaleinsatz beim Biegen großer Teile
- keinWenden mehr bei Z‑Abbügen
- 4 mBiegelänge bis 3 mm Blechdicke
- wenige TageEinarbeitung statt Monaten
Mit dem RAS UpDownCenter 2 hebt die King GmbH die Fertigung großformatiger Verkleidungsbleche auf ein neues Niveau. Weniger körperliche Belastung, deutlich einfacheres Handling und spürbare Zeitersparnis beim Biegen von Z‑Abbügen zeigen, wie stark sich moderne Schwenkbiegetechnologie im Arbeitsalltag auswirkt.
Das Ergebnis auf einen Blick
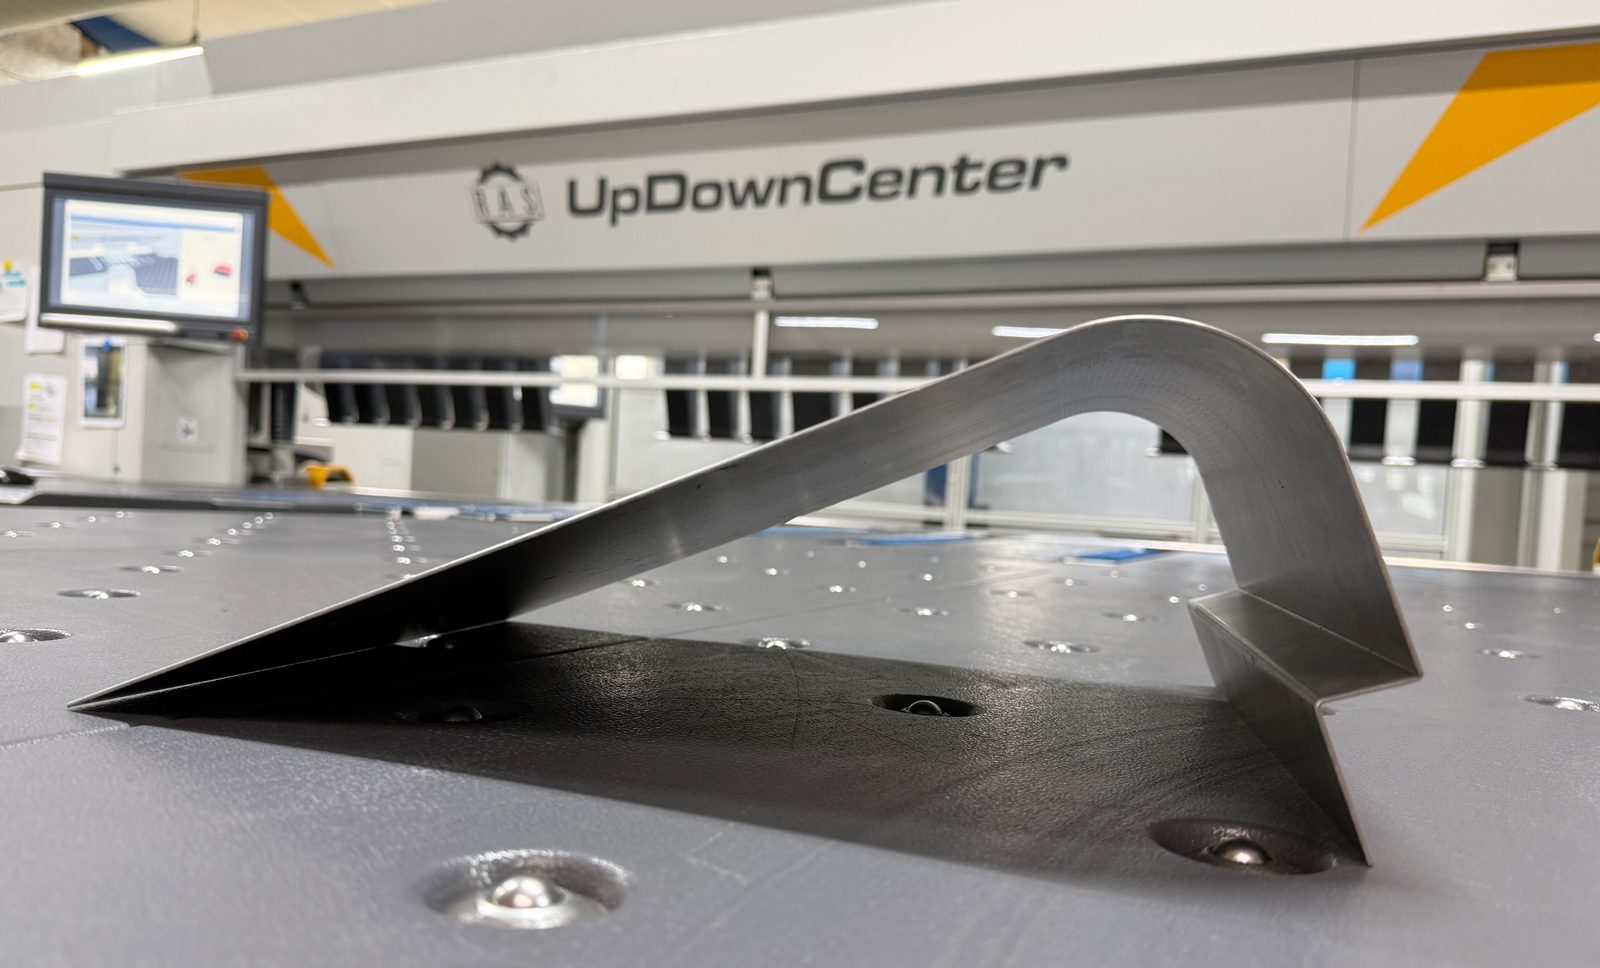
- Z‑Abbüge ohne Wenden der Bleche
- Bis zu 50 % weniger Personaleinsatz beim Biegen großer Teile
- Einarbeitung in wenigen Tagen statt Monaten
- Radien und Stepkantungen erweitern das Teilespektrum
Die King GmbH aus Fluorn-Winzeln ist im Maschinenbau sowie in der allgemeinen Blechfertigung tätig. Gefertigt werden Maschinenumhausungen, Innenkabinen, Verkleidungsbleche, Funktionsbaugruppen und Einzelteile. An zwei Standorten entstehen kundenspezifische Lösungen, häufig mit großformatigen Bauteilen wie Umhausungen von Werkzeugmaschinen und Maschinentüren.
Herausforderungen beim Gesenkbiegen großer Bauteile
Ein Großteil dieser Bauteile enthält Z‑Abbüge, die sowohl zur Versteifung als auch als Funktionselement dienen. Bisher entstanden sie auf Gesenkbiegemaschinen, was gerade bei großen Blechen erheblichen Aufwand bedeutete.
„Gerade bei großen Blechen ist das ein enormer Kraftaufwand und birgt auch ein entsprechendes Verletzungsrisiko“, beschreibt Marc Schrickel, Geschäftsführer bei King. Für jeden Z‑Abbug musste das Blech um 180 Grad gewendet werden. Bei großen Formaten war dafür häufig ein zweiter Mitarbeiter nötig. Das bedeutete zusätzlichen Personaleinsatz, hohe körperliche Belastung und zunehmende Ermüdung im Arbeitsalltag.
Klare Anforderungen und strukturierter Entscheidungsprozess
Für King war früh klar, in welche Richtung die Lösung gehen muss. „Es war immer gesetzt, dass wir eine 4-Meter-Schwenkbiegemaschine benötigen. Viele Anbieter konnten das mit den Anforderungen so nicht liefern.“
Auf der Blechexpo 2021 verschaffte sich das Unternehmen einen Marktüberblick und verglich verschiedene Anbieter. Es folgten vertiefende Gespräche, unter anderem bei RAS Reinhardt Maschinenbau in Sindelfingen sowie ein Einblick in die Fertigung in Wildberg-Effringen. „Die hohe Fertigungstiefe hat uns positiv überrascht. Die entscheidenden Komponenten entstehen bei RAS im eigenen Haus.“
Wichtig war auch, Demoteile direkt vor Ort testen zu können. Neben der Biegelänge von vier Metern und Materialstärken bis drei Millimeter überzeugte vor allem das Gesamtpaket aus Maschine, Software und persönlicher Betreuung. „Auch die Zusammenarbeit hat einfach gepasst. Da war RAS im Vergleich klar vorne.“
Das UpDownCenter 2 als leistungsstarkes Biegezentrum
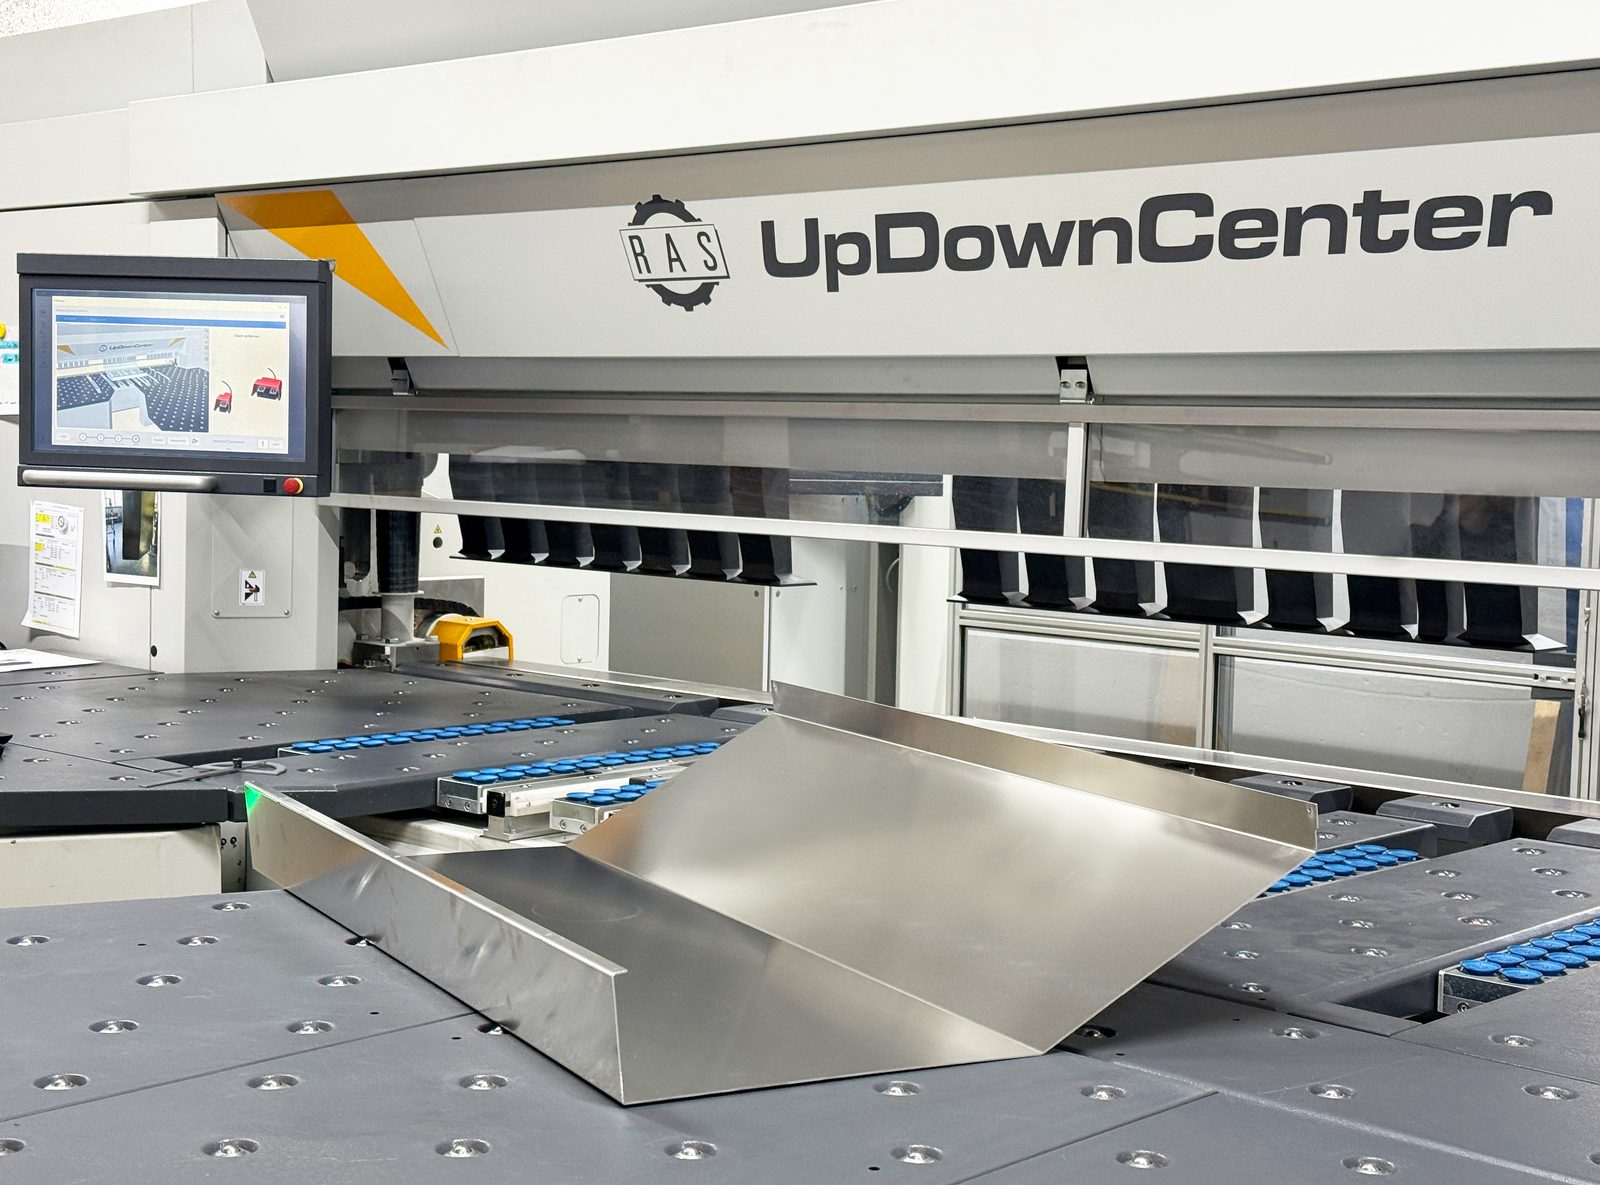
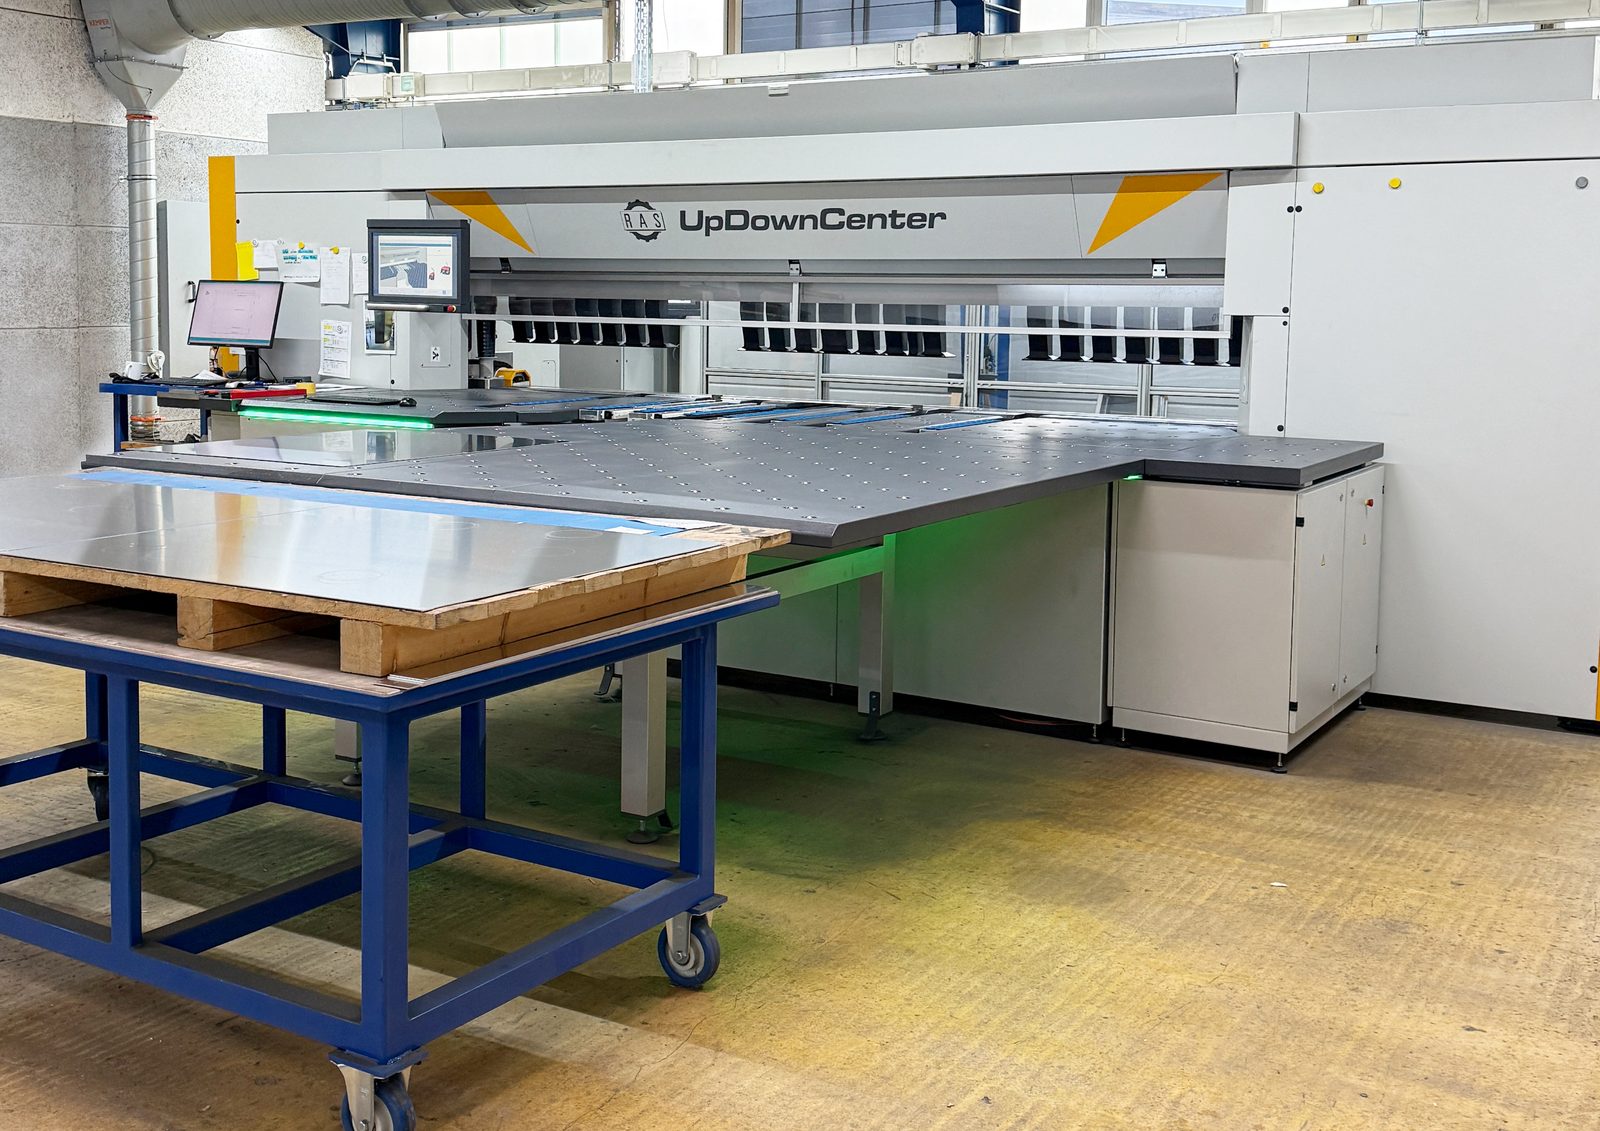
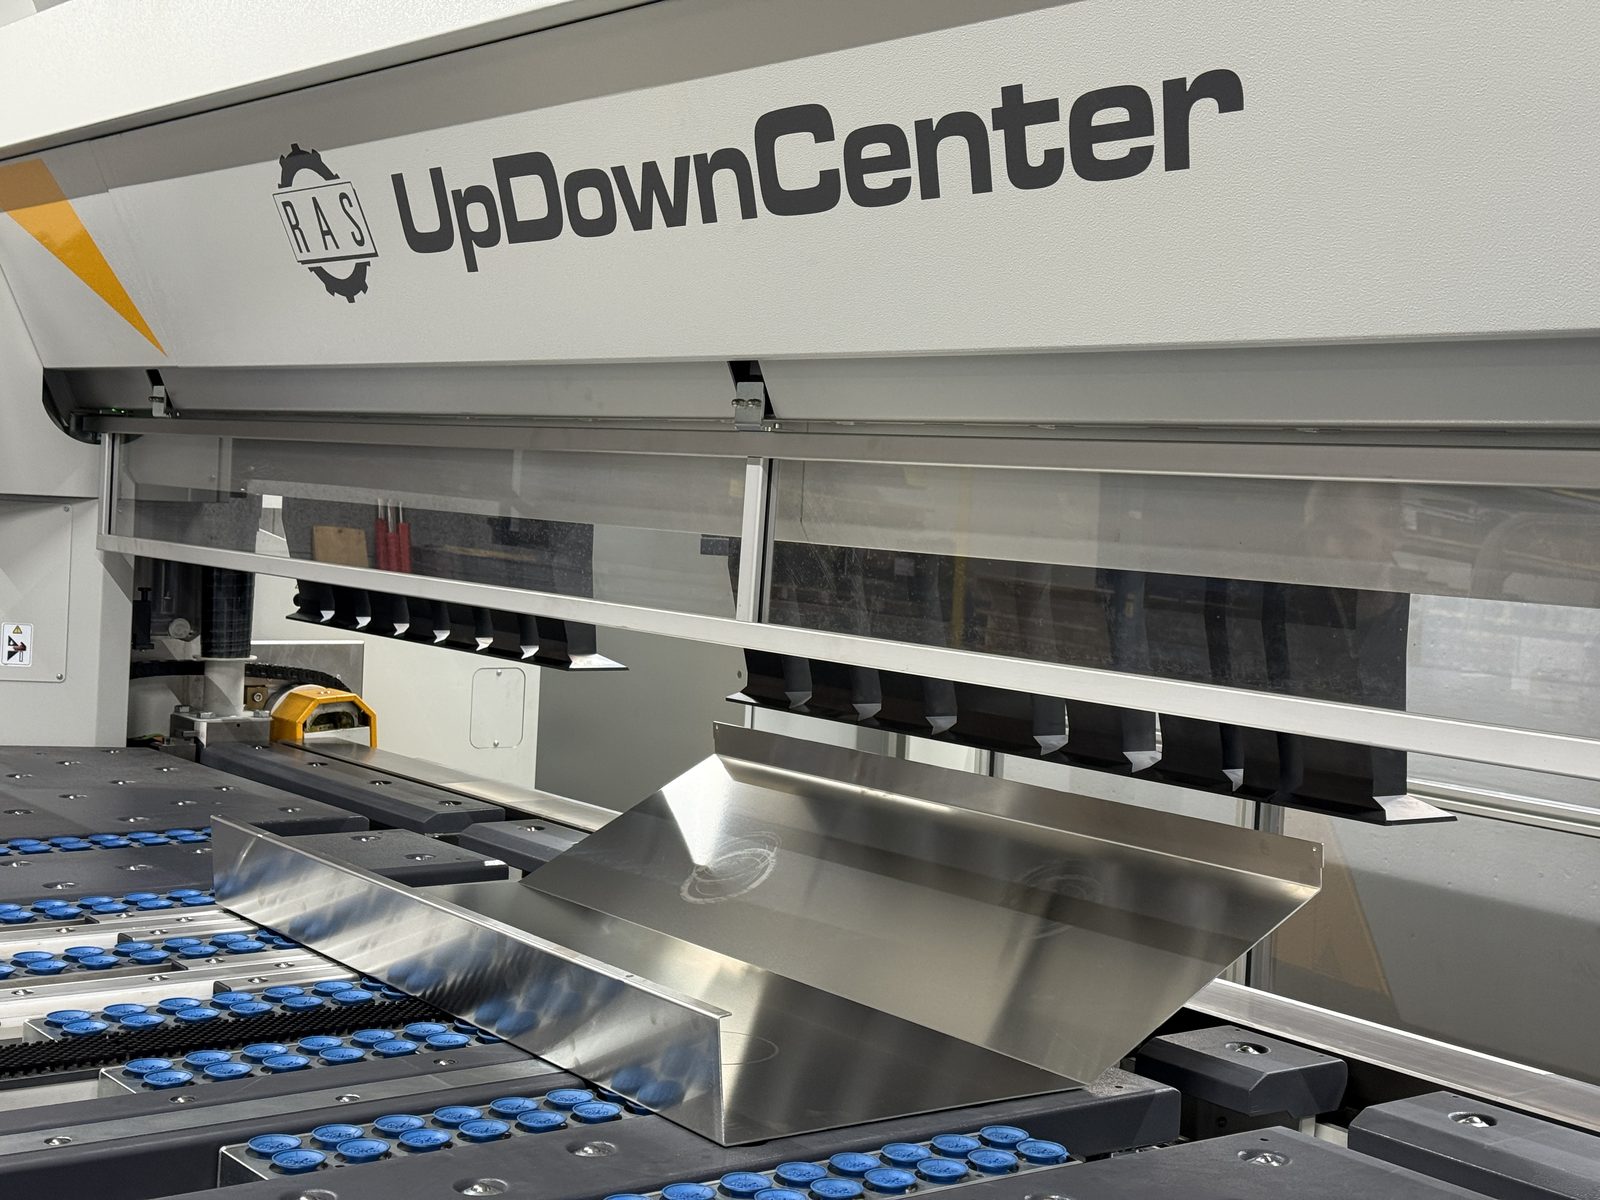
Mit dem UpDownCenter 2 setzt King auf ein halbautomatisches Schwenkbiegezentrum für großformatige und anspruchsvolle Blechteile. Mit Biegelängen bis vier Meter bei Materialstärken bis drei Millimeter ist die Maschine auf Paneele und Boxen ausgelegt, wie sie für Verkleidungsbleche und Maschinenumhausungen gebraucht werden.
Der extragroße Auflagetisch mit integrierten Kugelrollen sorgt für sicheres und ergonomisches Handling auch großer Platinen. Die Tischauflage von rund 5 x 4 Metern trägt das komplette Gewicht und entlastet den Bediener spürbar. Zusammen mit der konstant hohen Biegeleistung über die gesamte Arbeitslänge entsteht ein stabiler Prozess für großformatige Bauteile.
Effizientes Biegen ohne Wenden
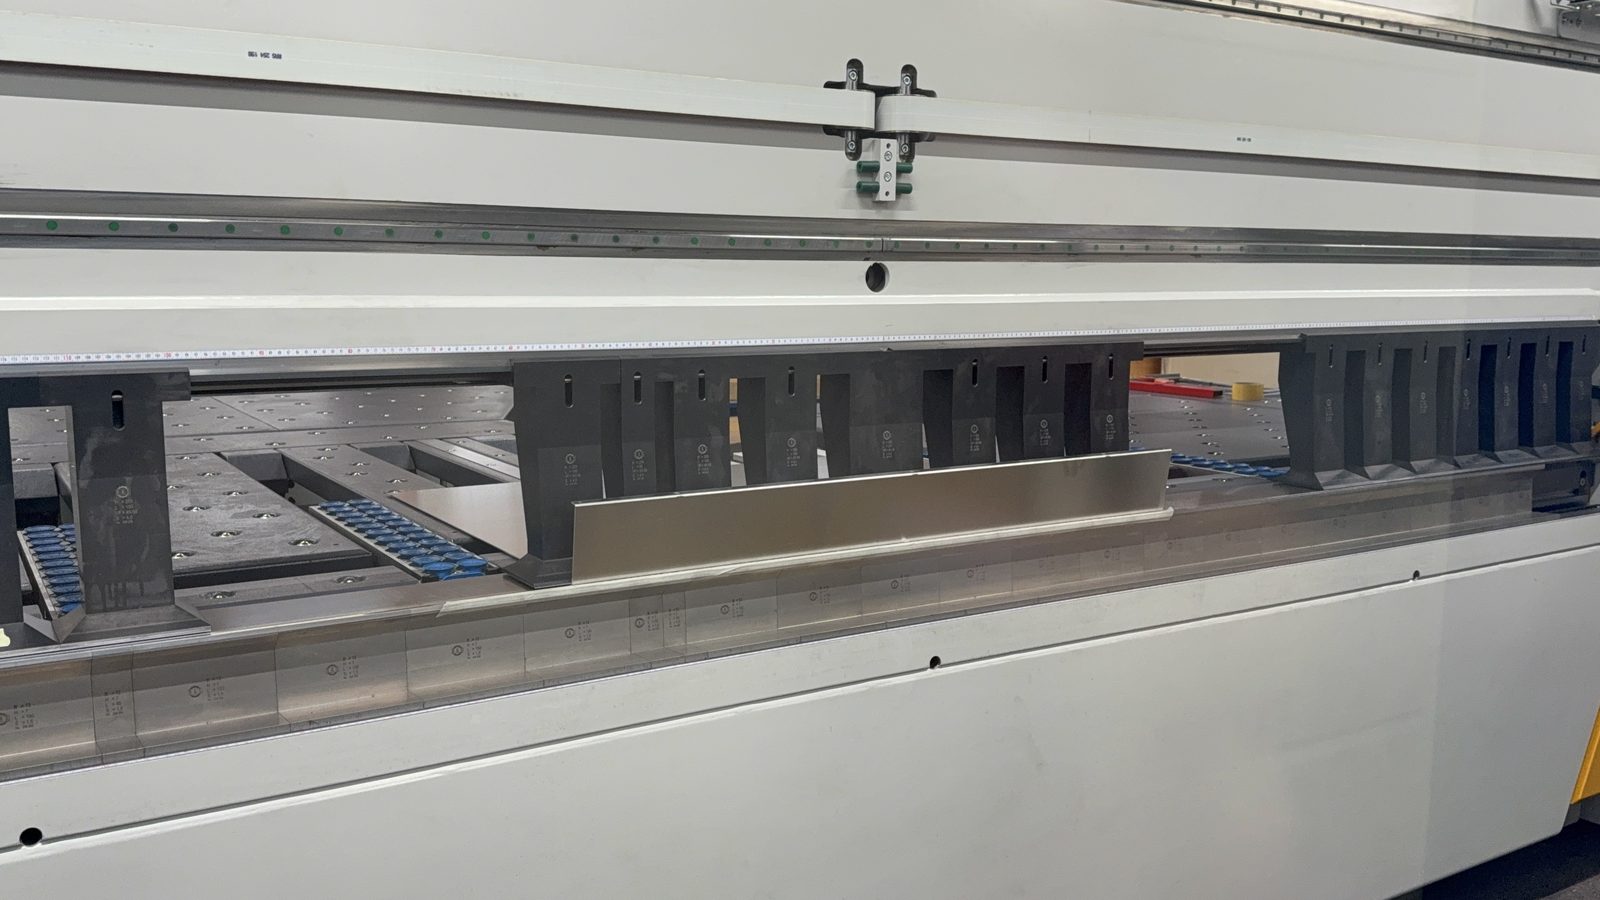
Mit dem UpDownCenter 2 hat King genau den größten Engpass beseitigt: Das Wenden der Bleche entfällt vollständig. Durch die UpDown-Biegetechnologie bleibt das Bauteil während des gesamten Prozesses in einer Lage.
Gleichzeitig sinkt der Personaleinsatz deutlich. Während große Teile beim Gesenkbiegen oft von zwei Mitarbeitenden gehandhabt werden mussten, schafft das heute in vielen Fällen eine Person. Das entspricht einer Einsparung von bis zu 50 Prozent beim Personaleinsatz in diesem Arbeitsschritt. Die Abläufe werden effizienter, sicherer und im täglichen Betrieb deutlich ruhiger.
„Gerade bei großen Blechen ist das ein enormer Kraftaufwand und birgt auch ein entsprechendes Verletzungsrisiko.“Marc Schrickel, Geschäftsführer, King GmbH, über das Gesenkbiegen
Weniger Fehler und schnellere Einarbeitung
Auch in der Bedienung bietet das Schwenkbiegen klare Vorteile. Neue Mitarbeitende können die Maschine innerhalb weniger Tage bedienen. „Beim Gesenkbiegen dauert das deutlich länger. Da spricht man eher von Monaten“, so Marc Schrickel.
Zugleich sinkt das Fehlerpotenzial spürbar. Während beim Gesenkbiegen viele Einflussfaktoren zu beachten sind, ist der Prozess beim Schwenkbiegen deutlich stabiler und reproduzierbarer. Das wirkt sich direkt auf Qualität und Prozesssicherheit aus.
Mehr Flexibilität in der Fertigung
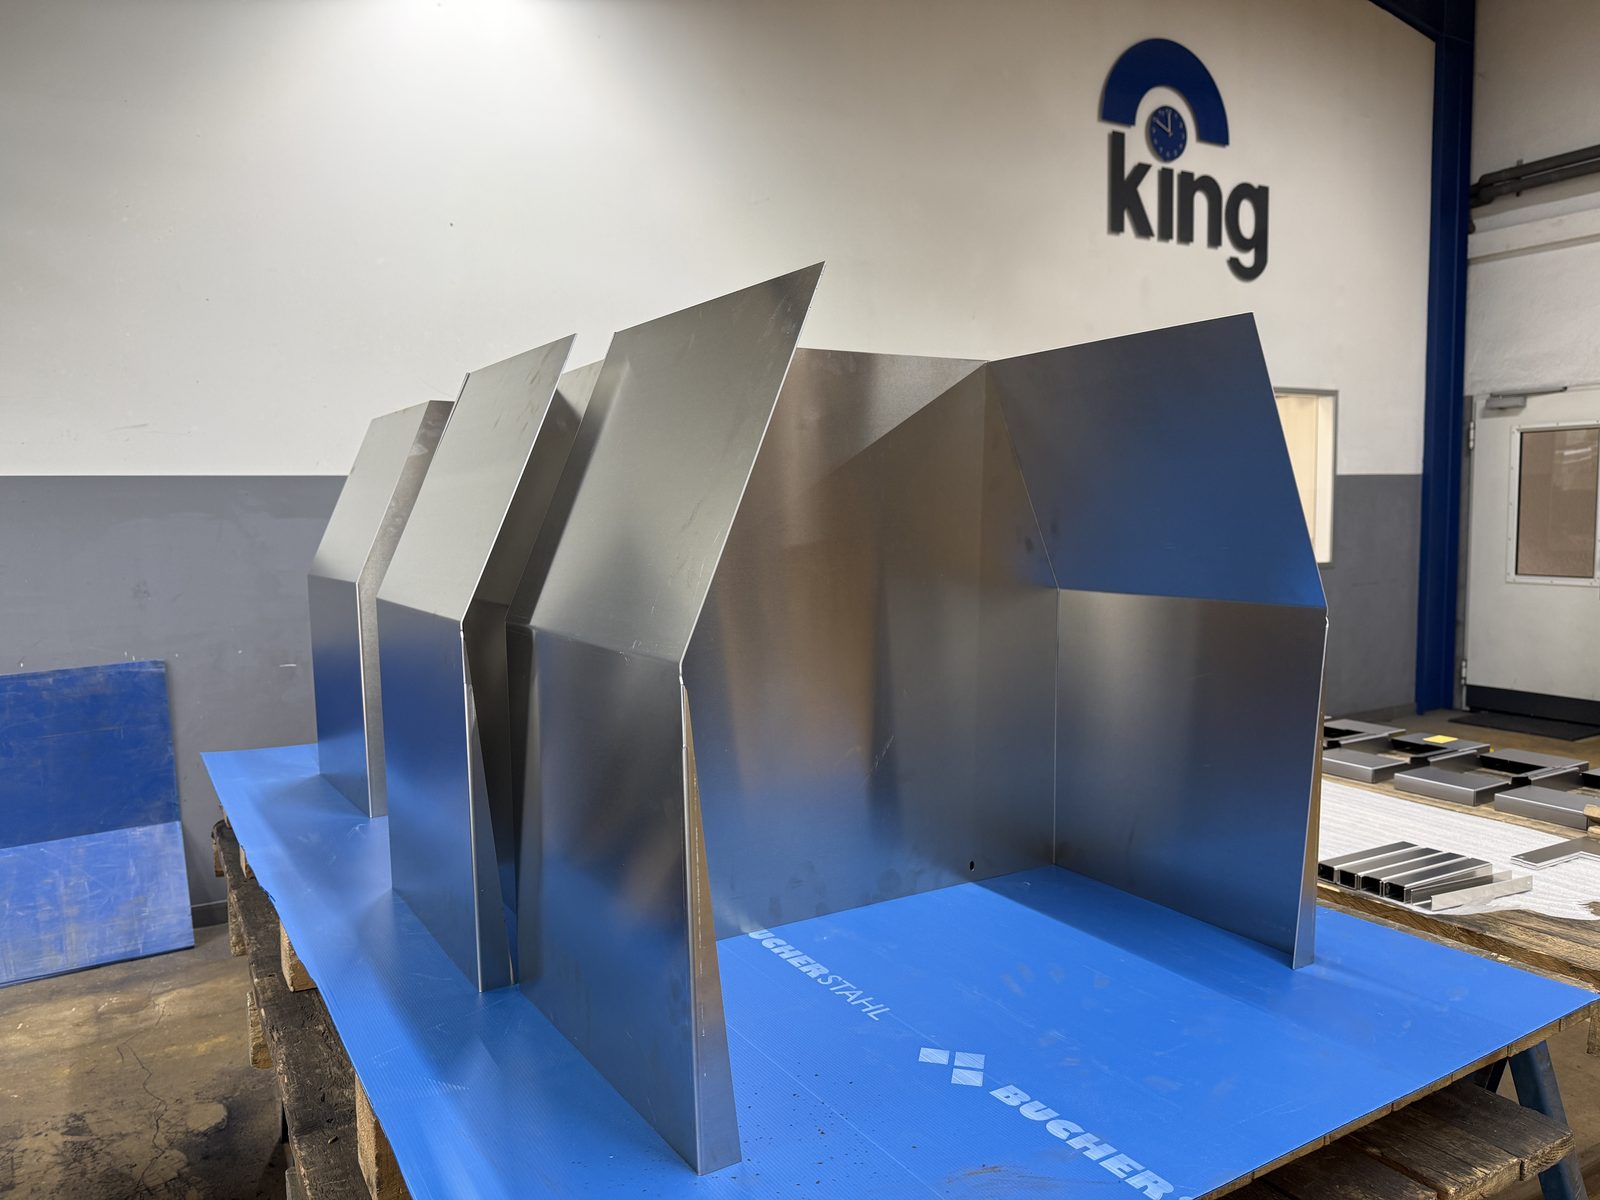
Neben der Effizienz gewinnt King an Flexibilität. Radien und Stepkantungen lassen sich problemlos umsetzen und erweitern das Teilespektrum deutlich. Gerade bei komplexen Verkleidungsteilen eröffnen sich neue konstruktive Möglichkeiten.
Unterstützt wird das durch eine durchgängige Softwarelösung vom Büro bis an die Maschine. Programme entstehen effizient am Schreibtisch und gehen direkt in die Fertigung. „Das Zusammenspiel von Software und Maschine funktioniert einfach.“
Klare Entscheidung für mehr Effizienz
Mit dem RAS UpDownCenter 2 hat King seine Fertigung entscheidend weiterentwickelt. Die Prozesse laufen heute effizienter, stabiler und deutlich einfacher in der Handhabung, gerade bei großformatigen Bauteilen.
„Für uns war das die richtige Entscheidung. Im direkten Vergleich mit dem Markt hat uns RAS klar überzeugt.“Marc Schrickel, Geschäftsführer, King GmbH
Wer sich selbst ein Bild machen möchte, dem gibt King eine klare Empfehlung: „Ein Besuch vor Ort bei RAS Reinhardt Maschinenbau in Sindelfingen und ein Blick in die Fertigung in Wildberg lohnt sich auf jeden Fall.“
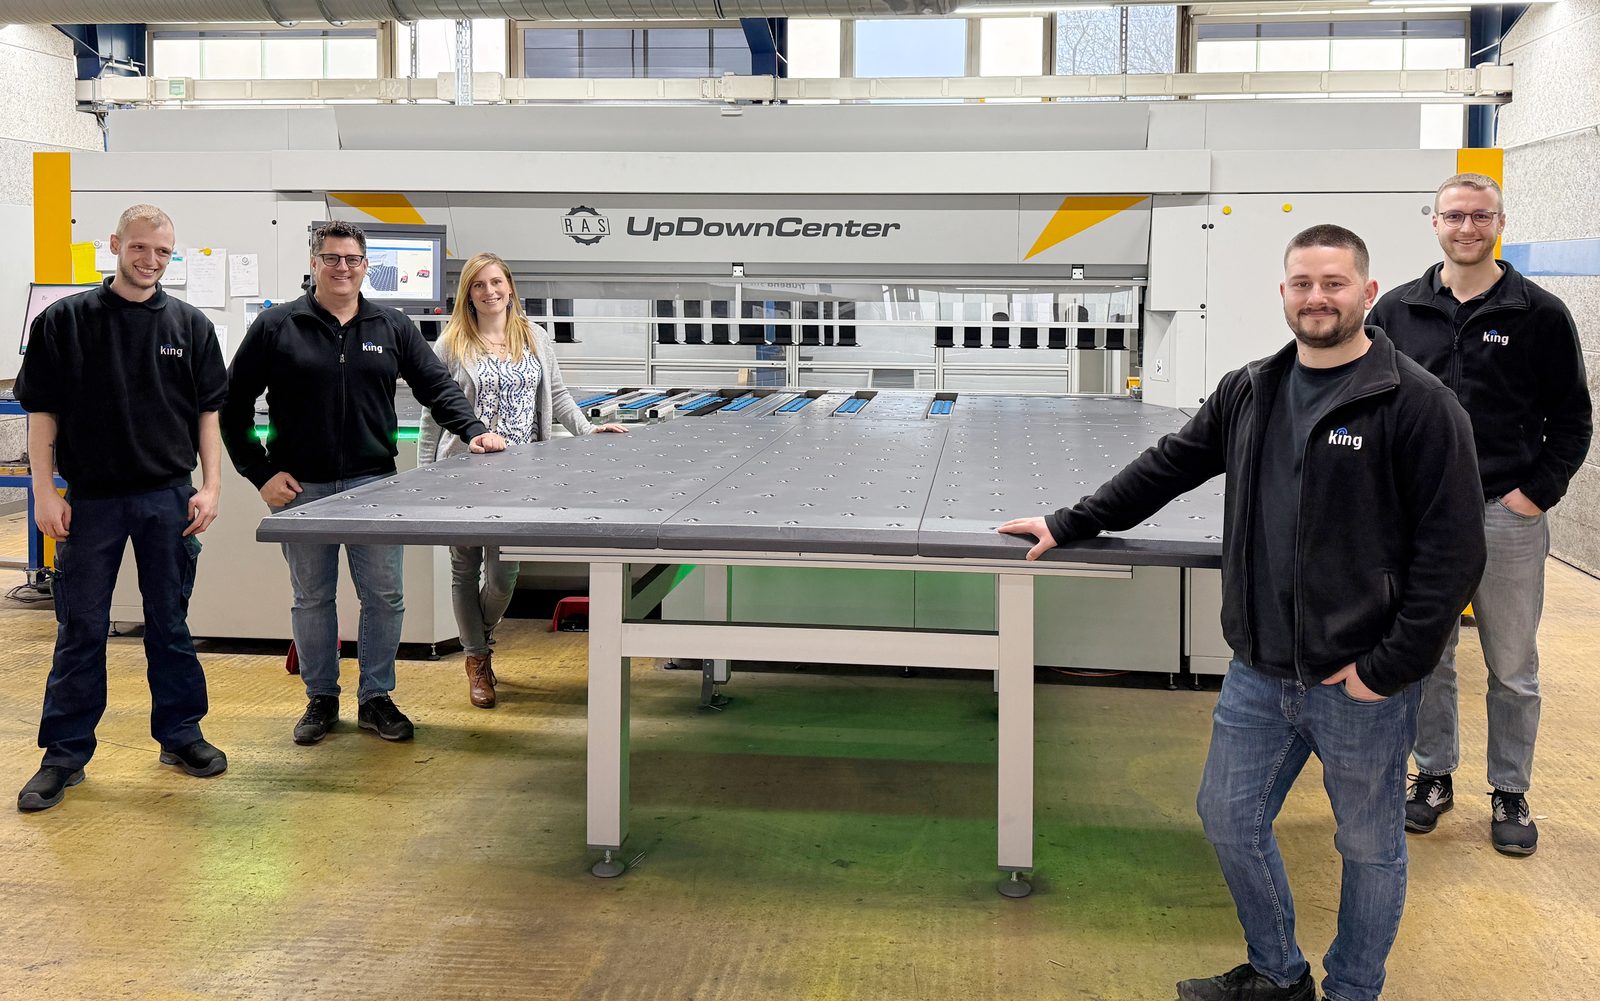
Aus der Fertigung bei King
Sie biegen große Verkleidungsbleche?
Testen Sie Ihre Teile bei uns. Wir zeigen Ihnen in Sindelfingen, wie das UpDownCenter 2 sie ohne Wenden fertigt.