
Mehr Effizienz, mehr Präzision, keine Biegeabdrücke
FiMAB fertigt Schaltschrankgehäuse mit dem RAS UpDownCenter 2 in neuer Qualität
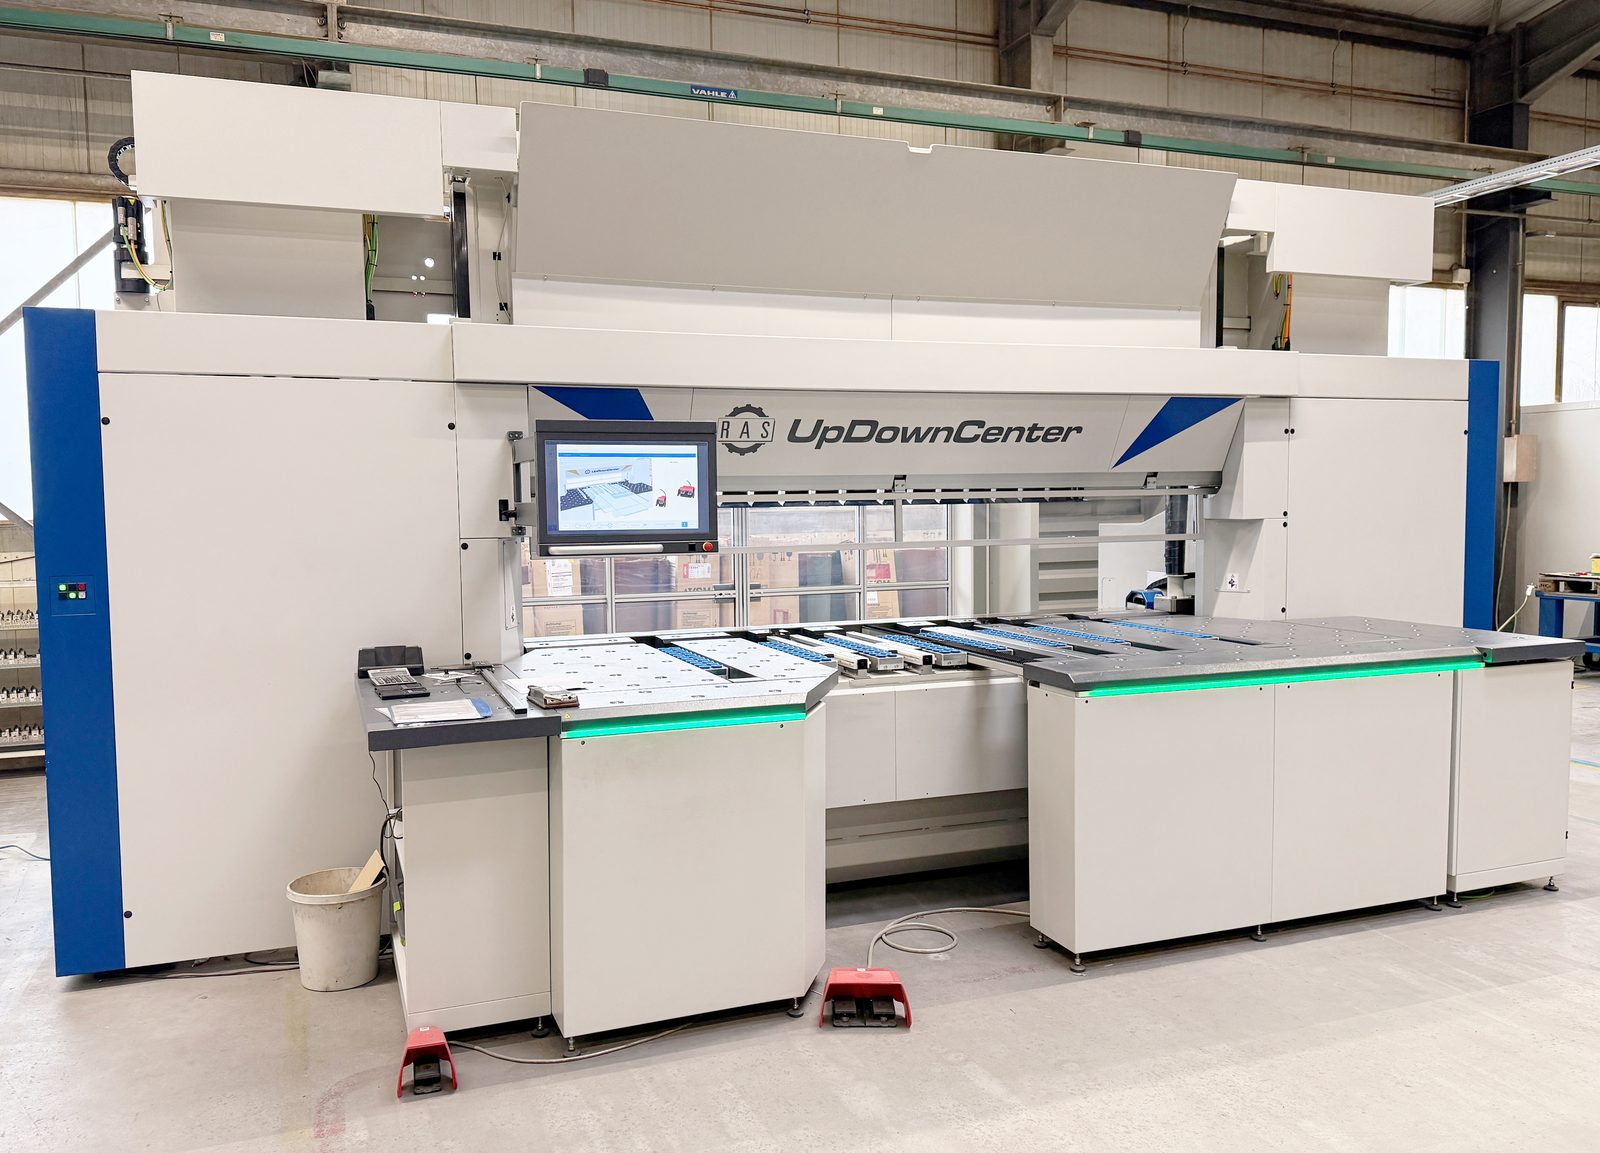
66 Prozent Zeitersparnis beim Biegen, 22 Prozent schnellere Schweißprozesse und keine Biegeabdrücke mehr auf sichtbaren Oberflächen: Das Familienunternehmen FiMAB aus Neubulach fertigt seine Schaltschrankgehäuse seit drei Jahren auf dem RAS UpDownCenter 2.
- 66 %weniger Zeit beim Biegen
- 22 %schnellere Schweißprozesse
- 17 %Einsparung im Zuschnitt
- 500 mmKastenhöhe bei FiMAB (Maschine bis 600 mm)
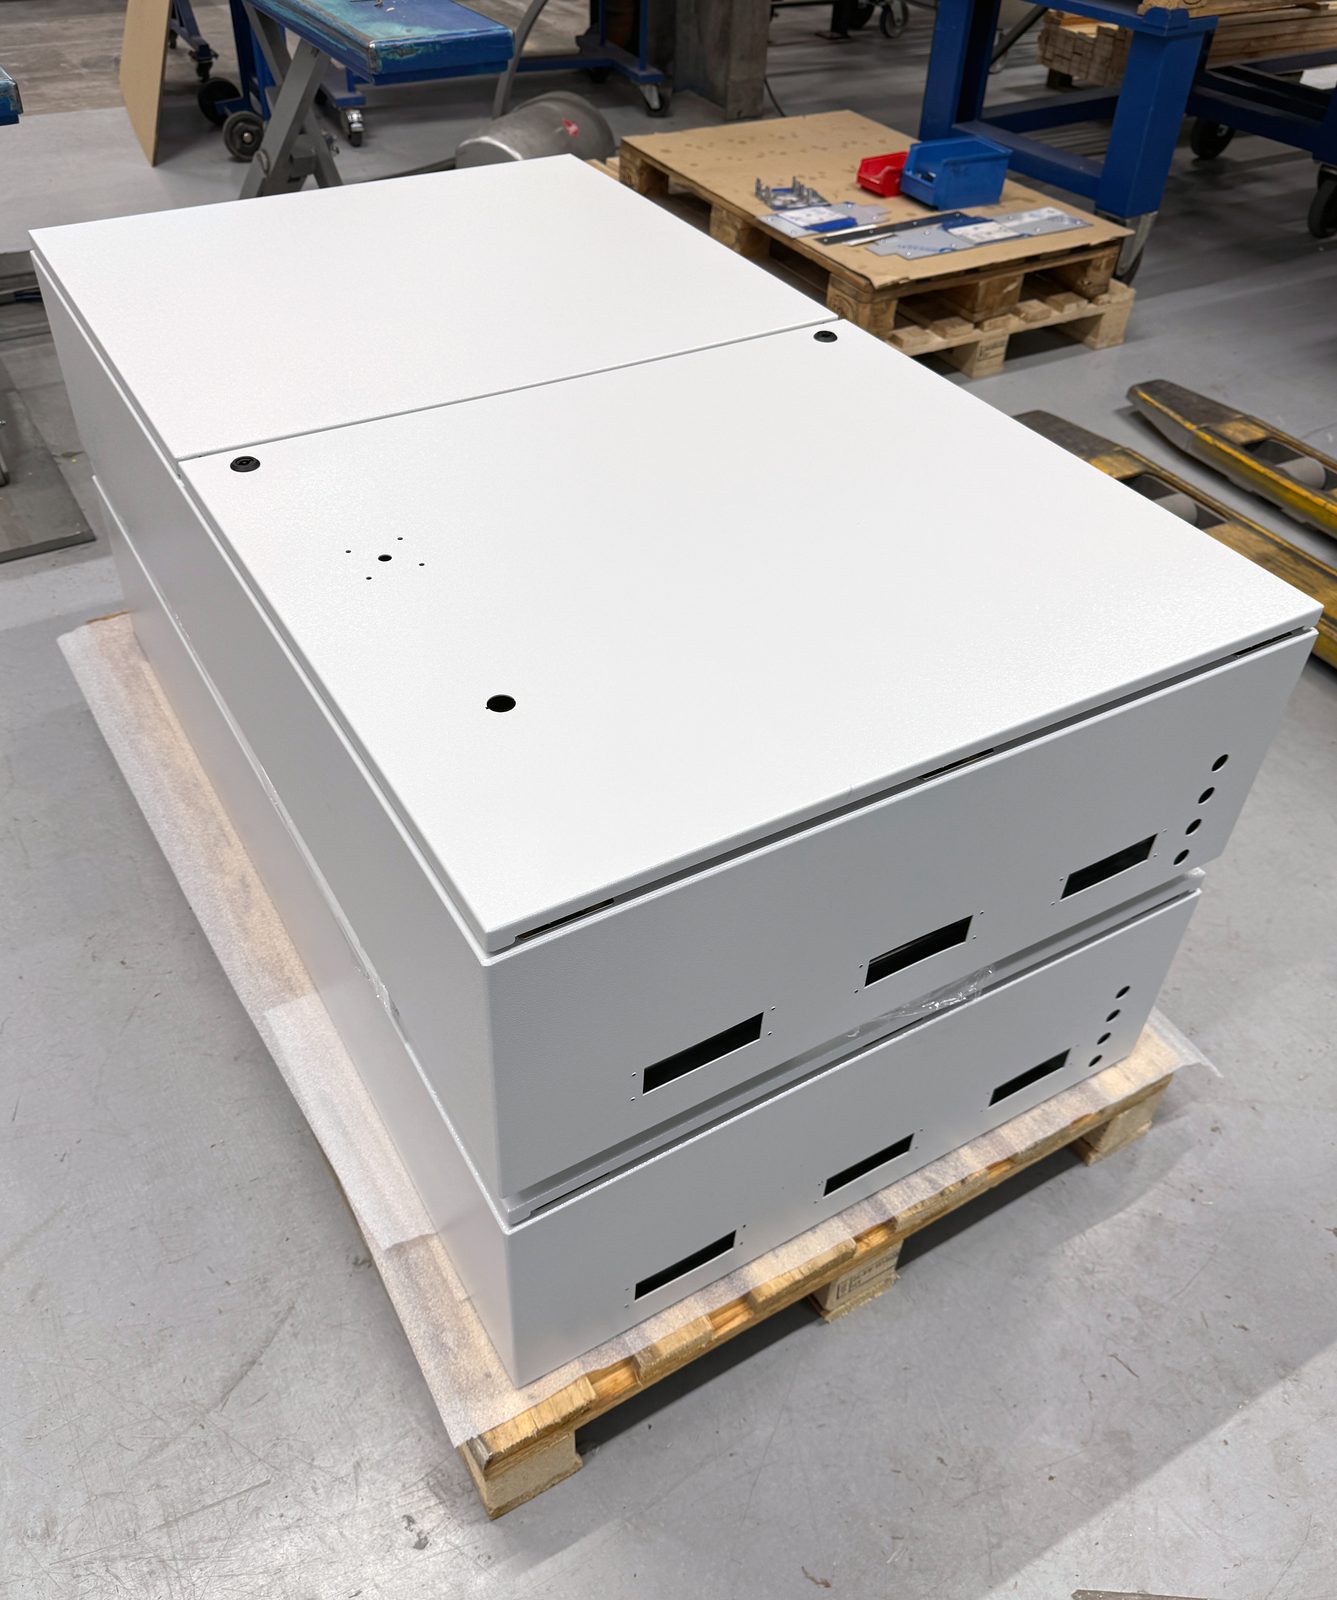
Mit dem RAS UpDownCenter 2 hebt FiMAB die Fertigung von Schaltschrankgehäusen auf ein neues Niveau. Durch die Fertigung aus einem Stück, automatisches Rüsten und präzise Stepbiegungen auch für medizintechnische Anwendungen verbindet das Familienunternehmen aus Neubulach Tradition mit moderner Automatisierung und fertigt auch kleine Mengen und Einzelstücke wirtschaftlich.
Das Ergebnis auf einen Blick
- Schaltschrankgehäuse aus einem Stück statt aus Einzelteilen
- 66 % weniger Zeit beim Biegen, 22 % schnelleres Schweißen, 17 % weniger Zuschnitt
- Keine Biegeabdrücke auf Sichtflächen
- Automatisches Rüsten auch bei häufig wechselnden Größen
Tradition und Innovationskraft gehen bei FiMAB Hand in Hand. Das familiengeführte Unternehmen wird in zweiter Generation geführt und beschäftigt heute rund 30 Mitarbeitende, darunter mehrere Auszubildende. Die Förderung des eigenen Nachwuchses ist fester Bestandteil der Unternehmensstrategie.
„Das Gute bewahren und das Neue begrüßen“, fasst Geschäftsführer Markus Fiedler das Selbstverständnis des Betriebs zusammen. Mit der Investition in ein RAS UpDownCenter 2 wurde dieser Anspruch konsequent in der Fertigung umgesetzt, insbesondere bei den Schaltschrankgehäusen.
Schaltschrankgehäuse im Fokus der Fertigung
Ein Viertel des Umsatzes erzielt FiMAB im Schaltschrankbau. Gefertigt werden hochwertige Gehäuse aus Stahl und Edelstahl für Kunden aus dem Sondermaschinen- und Maschinenbau, überall dort, wo absolute Passgenauigkeit entscheidend ist. „Unsere Kunden benötigen Schaltschränke in unterschiedlichsten Größen und Ausführungen. Diese Variantenvielfalt wirtschaftlich abzubilden, ist eine der zentralen Herausforderungen in der Fertigung“, erklärt Markus Fiedler.
Anfragen entstehen häufig über einen Online-Konfigurator und gehen über digitale Schnittstellen direkt in die Produktion. Die CNC-Programme für das Laserschneiden und das Schwenkbiegen werden automatisch erzeugt und stehen sofort zur Verfügung.
Vor der Investition wurden viele Gehäuse auf einer Gesenkbiegemaschine gefertigt. Das bedeutete mehrere Einzelteile pro Gehäuse, zahlreiche Schweißnähte, hohen Rüst- und Einstellaufwand sowie manuelles Wenden der Bleche zwischen den Arbeitsschritten. Zudem hinterließ das Gesenkbiegen sichtbare Biegeabdrücke, gerade bei hochwertigen Sichtgehäusen ein klarer Qualitätsnachteil. Seitenteile mussten separat angebracht und exakt ausgerichtet werden, was zusätzliche Zeit kostete und Fehlerquellen mit sich brachte.
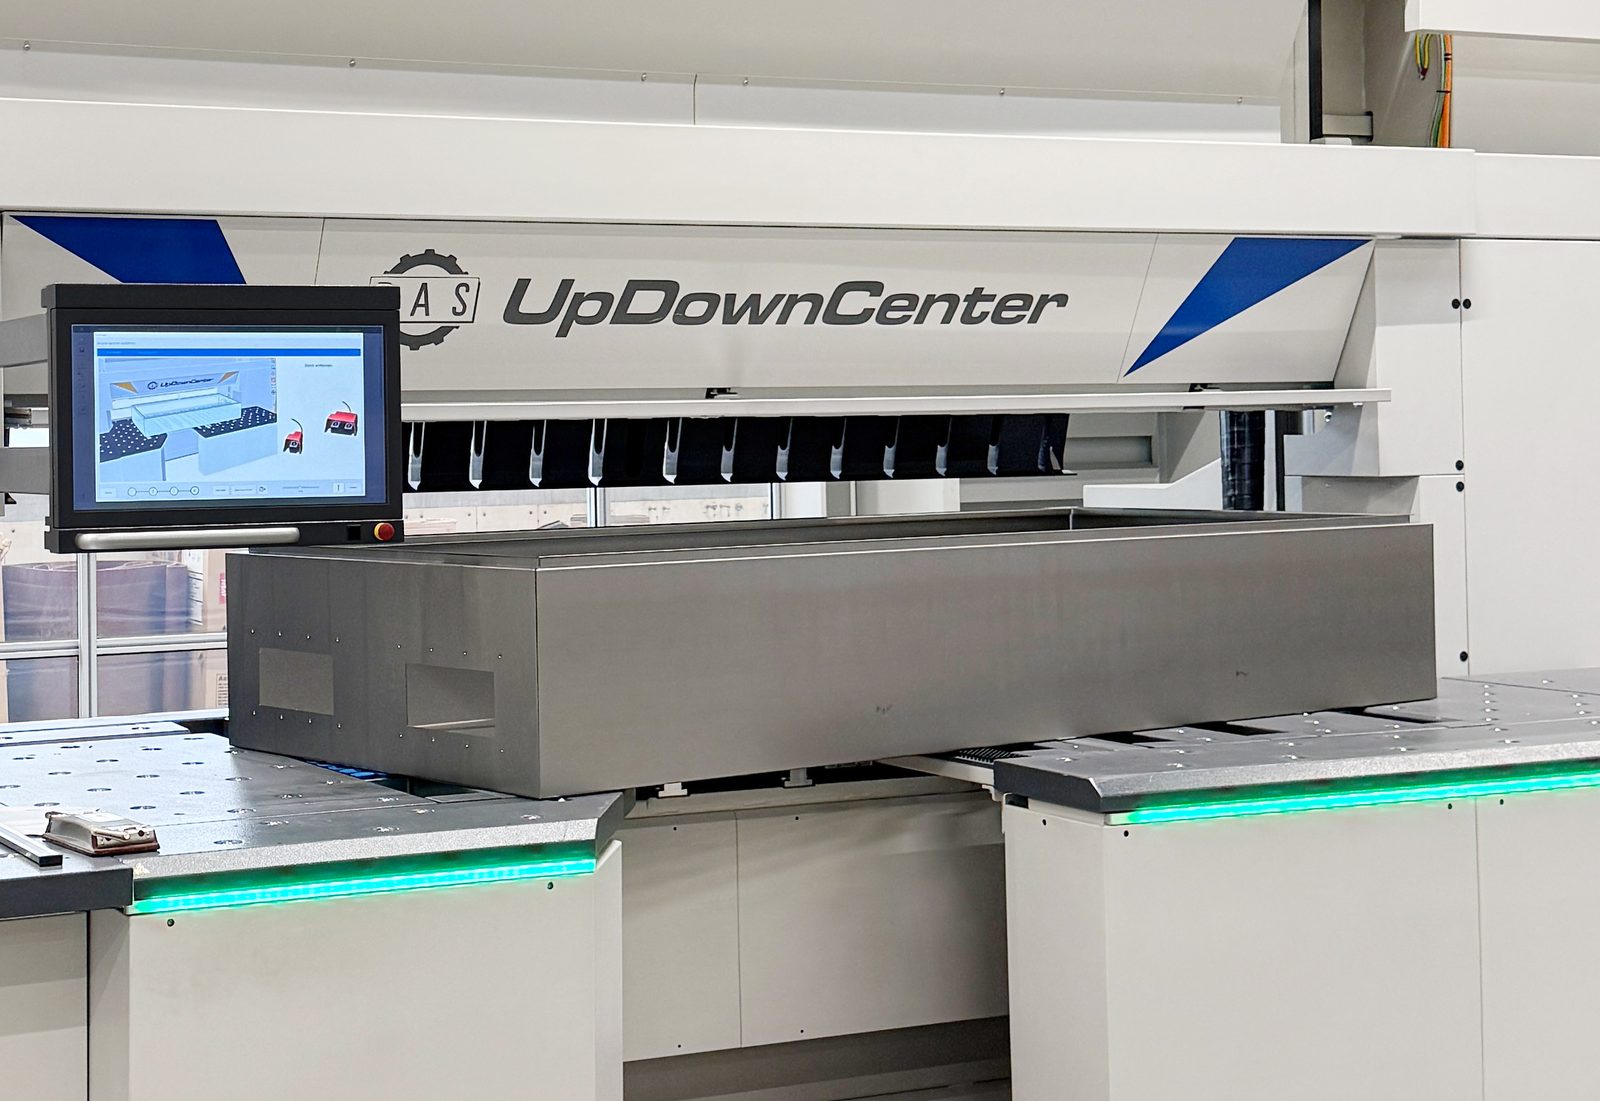
Das UpDownCenter 2 als leistungsstarkes Biegezentrum
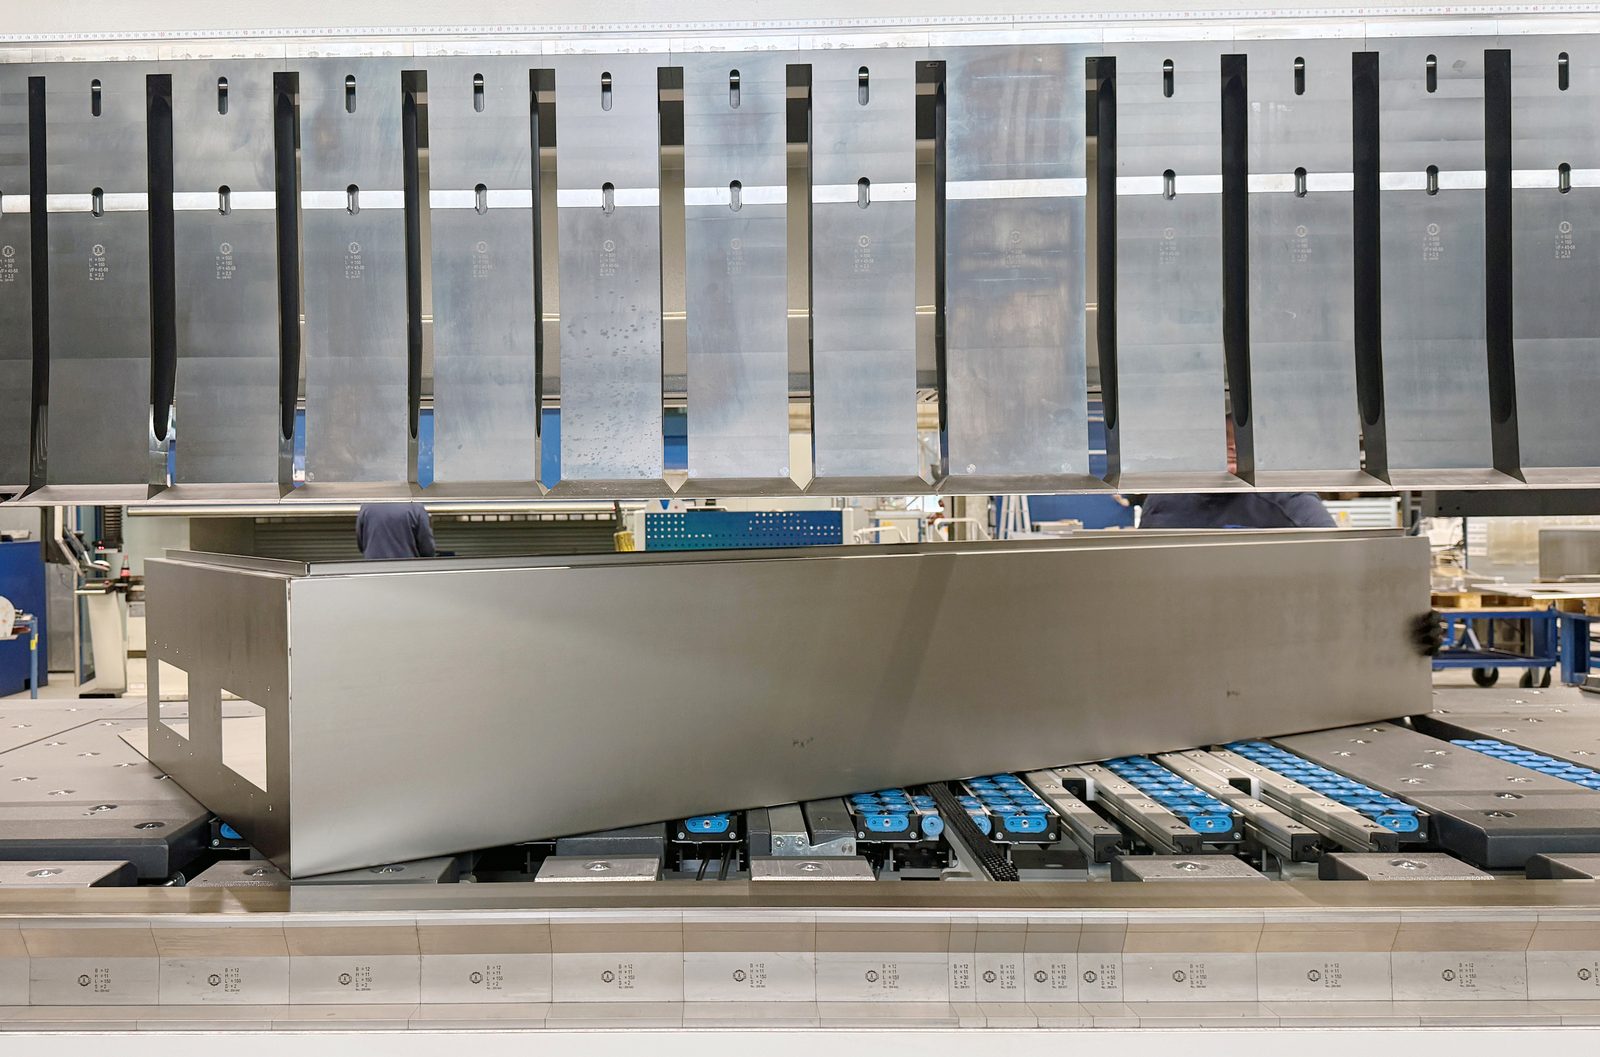
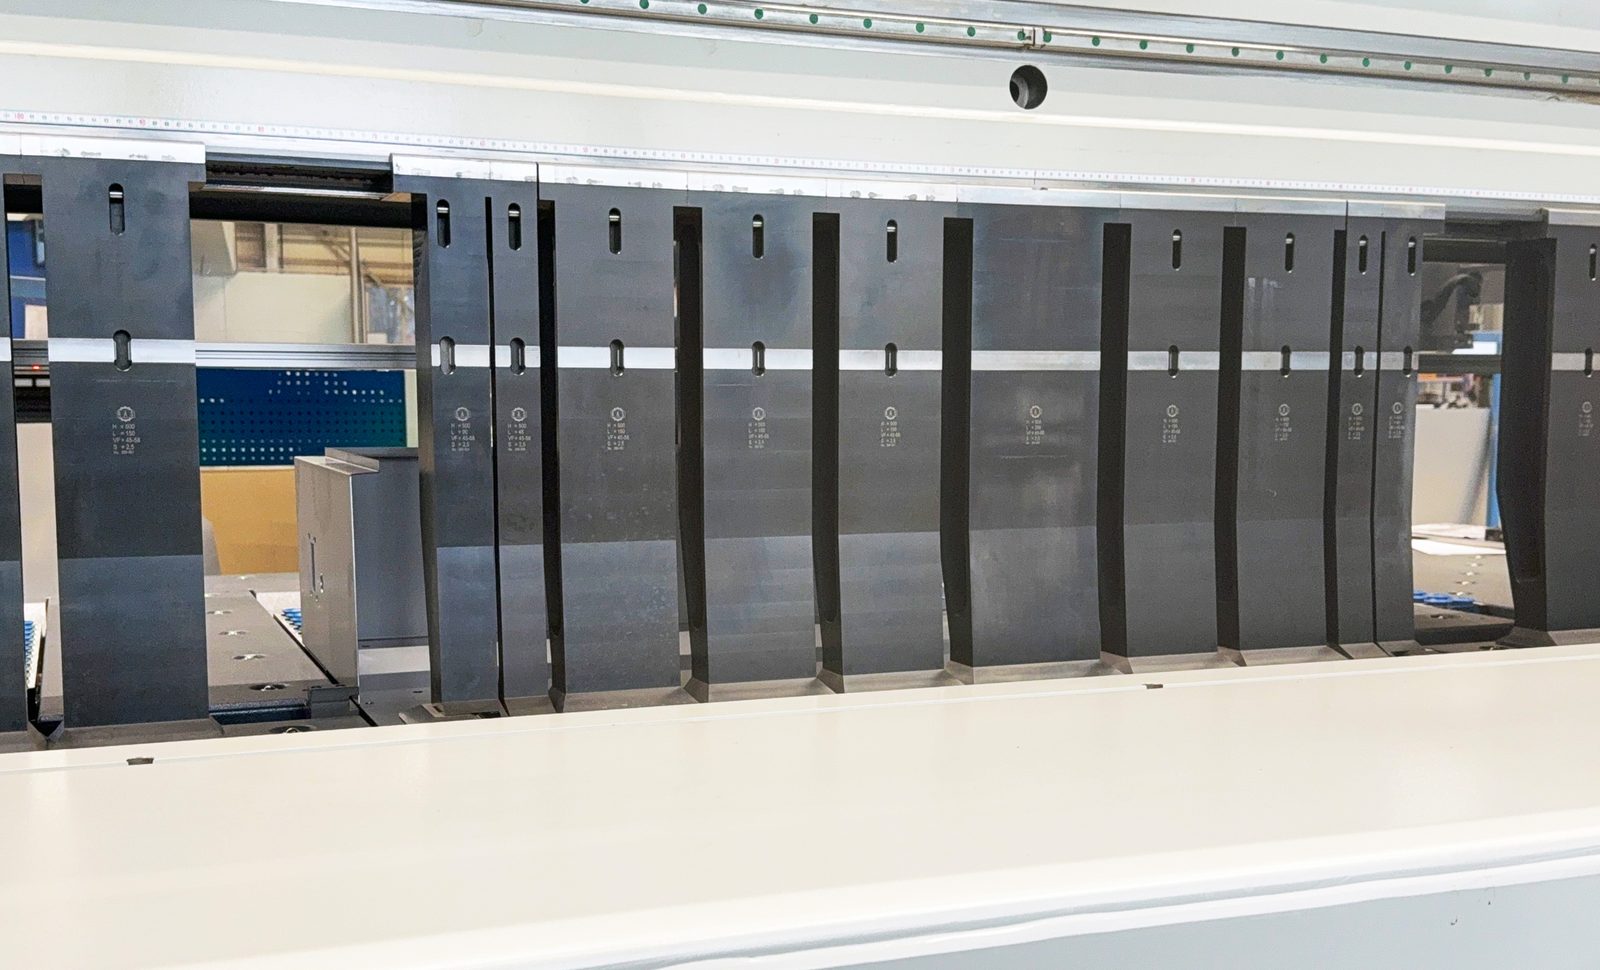
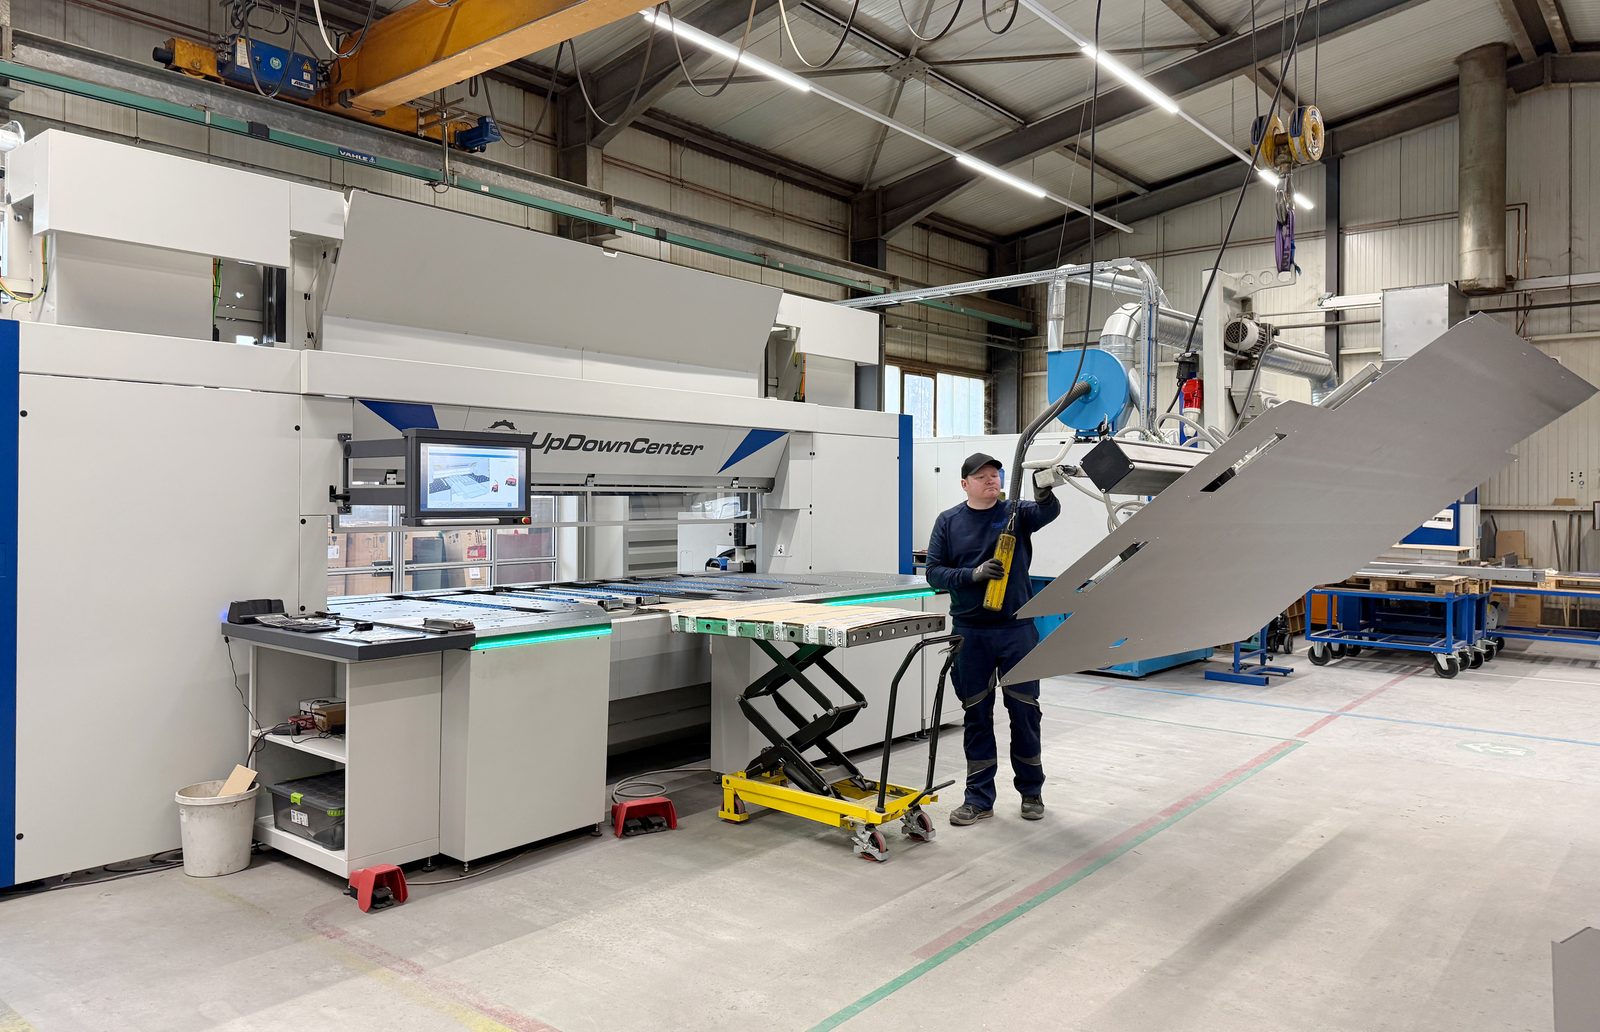
Mit dem UpDownCenter 2 setzt FiMAB auf ein halbautomatisches Biegezentrum für hochpräzise Paneele und Boxen. Die Maschine ermöglicht Biegelängen bis 4.060 mm und Kastenhöhen bis 600 mm. Mit einer Biegeleistung von bis zu 4 mm Stahlblech deckt sie das dünne und mittlere Blechdickensegment ab, in dem sich ein Großteil der Schaltschrankfertigung bewegt.
Bedient wird von der Anschlagseite. Gebogene Teile mit langen oder hohen Schenkeln lassen sich bei Bedarf auch von der Biegewangenseite entnehmen. Das unterstützt einen ergonomischen und prozesssicheren Materialfluss.
Fertigung aus einem Stück statt aus Einzelteilen
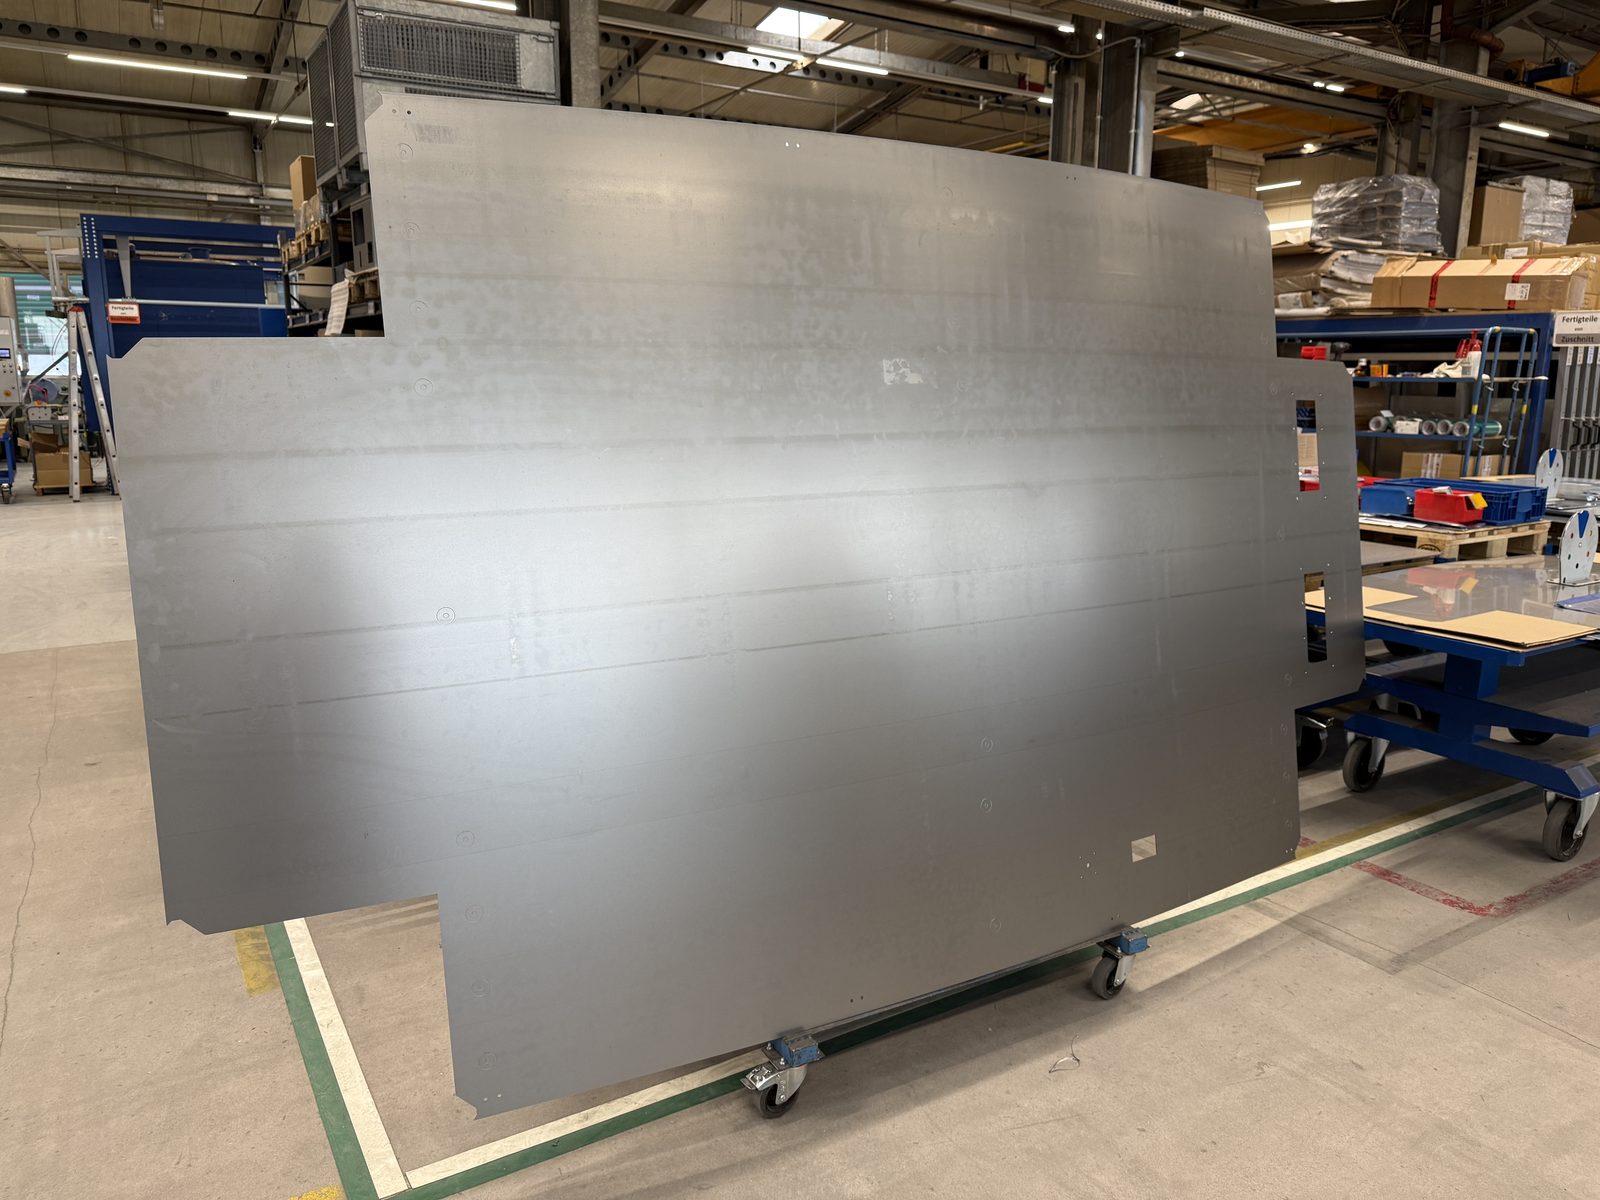
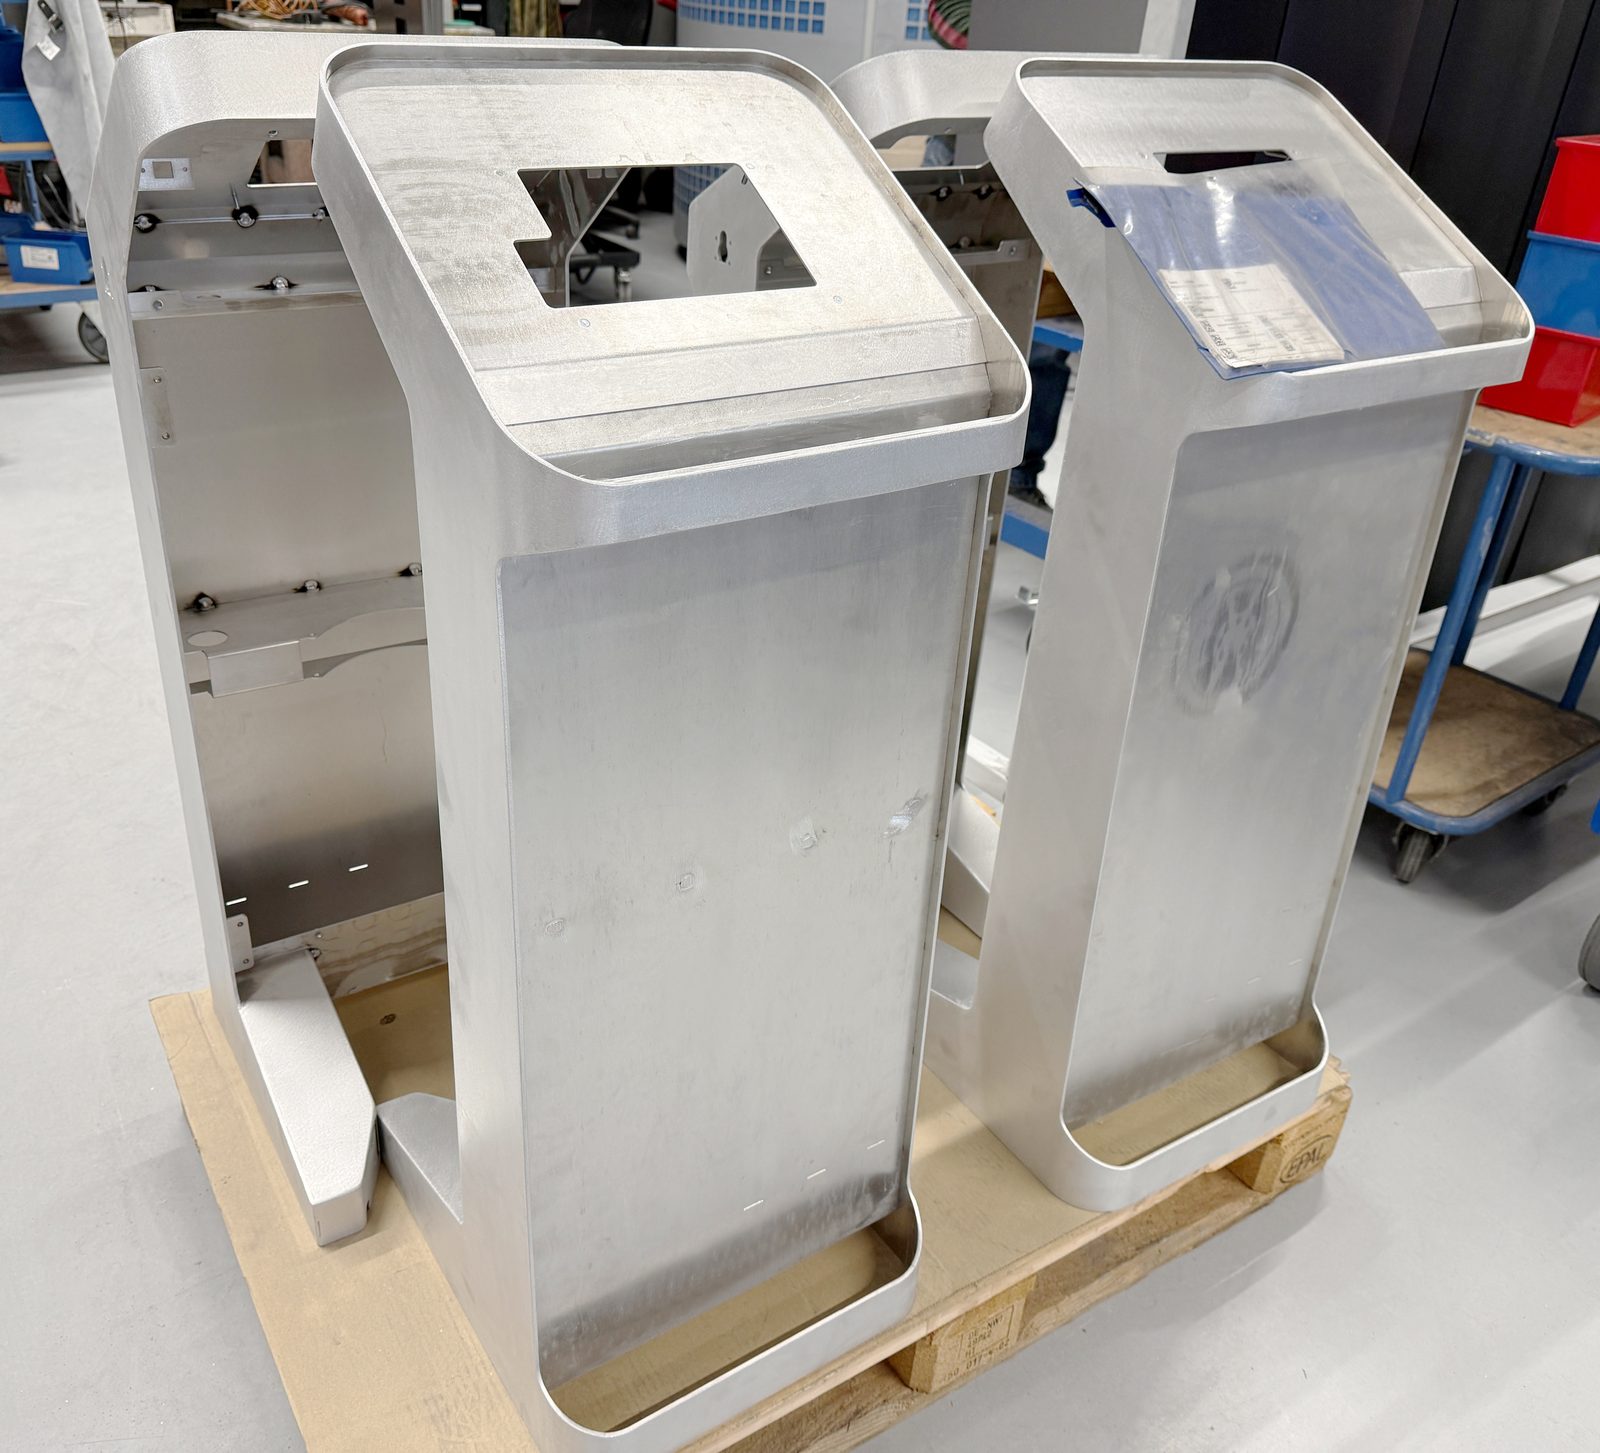
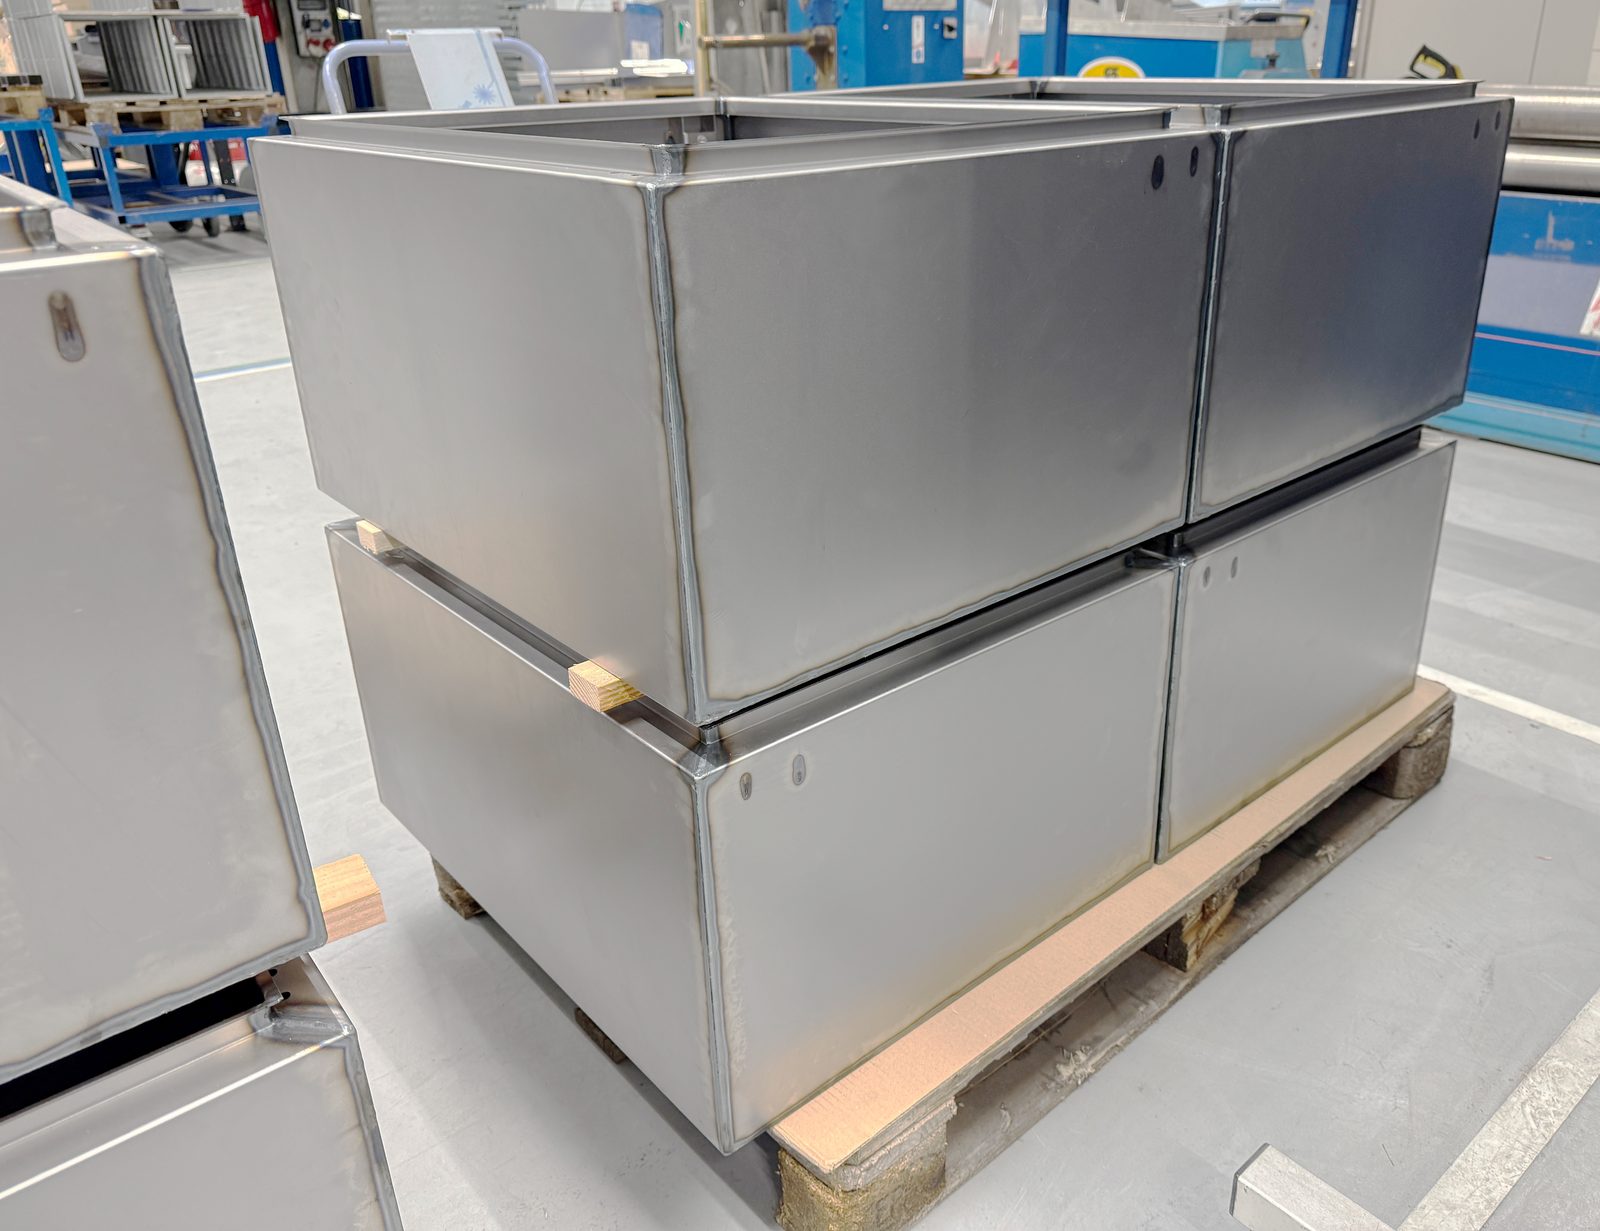
FiMAB entschied sich bewusst für eine Technologie, mit der tiefe Schaltschrankgehäuse aus einem einzigen Blech entstehen. „Für uns war entscheidend, dass wir viele Gehäuse aus einem Stück fertigen können. Dadurch sparen wir Schweißnähte und reduzieren mögliche Fehlerquellen deutlich“, erklärt Thomas Ohngemach, Produktionsleiter bei FiMAB. Ein weiterer Vorteil des Schwenkbiegens: Es entstehen keine Biegeabdrücke. Die Oberflächen bleiben sauber und gleichmäßig, Nacharbeit wird deutlich reduziert.
FiMAB verarbeitet auf dem UpDownCenter 2 Blechdicken von 0,5 bis 3,0 mm. Besonders großflächige Kassetten und tiefe Gehäuse profitieren davon. Beim UpDown-Biegen bleibt die Platine während des gesamten Prozesses auf einer Seite liegen, selbst bei großen Formaten. Manuelles Drehen zwischen den Biegungen entfällt, Fehler beim Anschlagen werden reduziert und die Wiederholgenauigkeit steigt spürbar.
„Für uns war entscheidend, dass wir viele Gehäuse aus einem Stück fertigen können.“Thomas Ohngemach, Produktionsleiter, FiMAB
Automatisches Rüsten für fließende Prozesse
Ein wesentlicher Effizienzfaktor ist das automatische Rüsten. Während das nächste Bauteil eingelegt wird, rüstet die Maschine selbstständig um, separate Rüstprogramme sind nicht nötig. Werkzeuge müssen nicht mehr von Hand eingesetzt werden, das spart Zeit und schont den Bediener. Der Prozess bleibt durchgängig und stabil, auch bei häufig wechselnden Schaltschrankgrößen und individuell konfigurierten Gehäusen.
Messbare Effizienzsteigerung entlang der Prozesskette
Seit drei Jahren ist das UpDownCenter 2 bei FiMAB im Einsatz, mit klar messbaren Ergebnissen. Im Zuschnitt werden 17 Prozent eingespart, weil viele Gehäuse aus einem Stück entstehen und sich Einzelteile und Fertigungsaufträge reduzieren.
Beim Biegen sank die Zeit vom Einlegen bis zum Entnehmen der Bauteile um 66 Prozent. Dafür sorgen der Wegfall des manuellen Anschlagens bei jeder Biegung, deutlich weniger Einstellarbeit und das automatische Rüsten. Gleichzeitig steigen Präzision und Qualität der Bauteile.
Auch beim Schweißen zeigt sich eine Verbesserung von 22 Prozent. Da Seitenteile nicht mehr separat angebracht und ausgerichtet werden müssen, sinkt der Aufwand erheblich. Fehler wie vertauschte Seiten gehören der Vergangenheit an, die Gehäuse sind passgenauer und die Prozesse reproduzierbarer.
Software, die einfach funktioniert
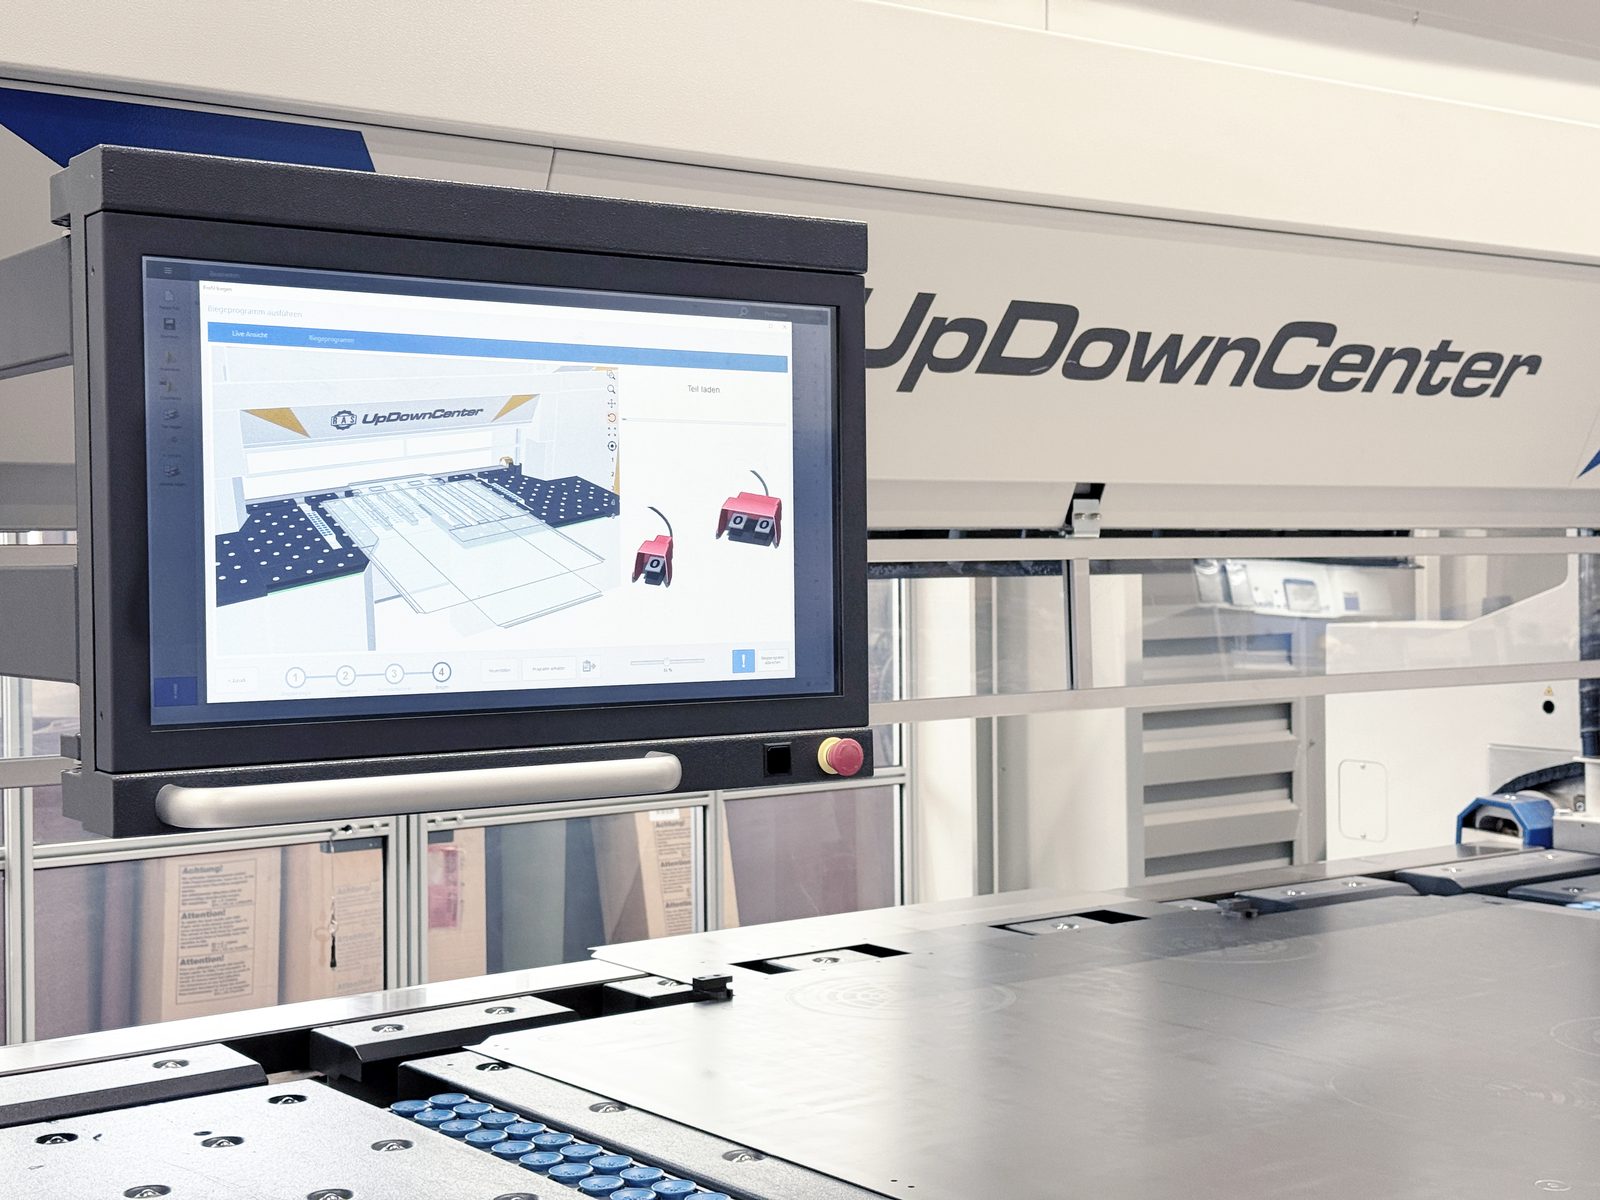
Ein weiterer entscheidender Faktor war die einfache Bedienung der RAS Bendex Software. Programme erstellt FiMAB überwiegend direkt an der Maschine, auch wenn das ebenso im Büro möglich wäre. Die Oberfläche ist intuitiv und lässt sich schnell an unterschiedliche Schaltschrankgrößen anpassen. Alternative Systeme wurden im Vergleich als deutlich komplexer wahrgenommen.
Wichtig war zudem die Kastenhöhe: FiMAB biegt Kästen bis 500 mm hoch, die Maschine schafft bis zu 600 mm. Dafür gibt es kaum vergleichbare Lösungen am Markt. Auch die regionale Nähe zu RAS spielte eine Rolle: Kurze Wege, persönliche Betreuung und die Möglichkeit, Demoteile zu testen, stärkten das Vertrauen in die Investition.
Investition mit Weitblick
Weniger Schweißnähte, keine Biegeabdrücke, präzise Stepbiegungen, deutlich kürzere Rüstzeiten und spürbare Zeitersparnis in mehreren Prozessschritten machen das UpDownCenter 2 zu einem zentralen Baustein der Fertigungsstrategie von FiMAB.
„Für uns war das UpDownCenter 2 die richtige Entscheidung. Wir arbeiten effizienter, präziser und können unseren Kunden eine noch höhere Qualität bieten.“Markus Fiedler, Geschäftsführer, FiMAB
Aus der Fertigung bei FiMAB
Sie fertigen Schaltschränke oder Gehäuse?
Schicken Sie uns Ihre Teile. Wir zeigen Ihnen in Sindelfingen, wie das UpDownCenter 2 sie fertigt.